Zirkoniumoxide-aluminiumoxide en keramische schuurbanden zijn over het algemeen het beste voor metaal, maar een klepwiel presteert vaak beter dan banden op gebogen of oneffen oppervlakken
Voor de meeste metaalbewerkingstaken is a zirkoniumoxide-aluminiumoxide of keramische schuurband levert de snelste verspaning en de langste levensduur op staal, RVS en aluminium. Schuurbanden zijn echter niet altijd het juiste gereedschap voor elke klus. Wanneer een werkstuk lassen, rondingen, randen of geprofileerde oppervlakken heeft, a klep wiel presteert vaak beter dan een platte band omdat de overlappende schuurflappen zich aanpassen aan onregelmatige vormen en toch een consistente materiaalverwijdering leveren. In de rest van deze gids worden de soorten schuurkorrels, de korrelselectie en de specifieke situaties besproken waarin het overstappen van een band naar een lamellenwiel een betere afwerking oplevert in minder tijd.
Waarom het soort schuurkorrel belangrijker is dan het merk van de riem
De belangrijkste factor die bepaalt hoe goed een schuurband op metaal presteert, is het schurende mineraal dat aan het oppervlak is gebonden, en niet het dragermateriaal of de algehele bouwkwaliteit van de band. Verschillende graansoorten breken en slijpen zichzelf in verschillende snelheden, wat een directe invloed heeft op de snijsnelheid en de levensduur van de band bij het bewerken van staal, roestvrij staal of non-ferrometalen.
Zirkonia aluminiumoxide
De korrel van zirkoniumoxide-aluminiumoxide breekt voortdurend waardoor nieuwe snijkanten zichtbaar worden, waardoor het zeer geschikt is voor zware verspaning op koolstofstaal en roestvrij staal. Het gaat doorgaans aanzienlijk langer mee dan standaard aluminiumoxide onder zware druk, waardoor het een gebruikelijke eerste keuze is voor lasslijpen en zwaar ontbramen.
Keramisch aluminiumoxide
Keramische korrels zijn op microkristallijn niveau ontwikkeld om zichzelf continu te slijpen, waardoor het de langste levensduur heeft van de gangbare korrelsoorten en de beste prestaties levert bij hoge hitte die wordt gegenereerd tijdens agressief metaalslijpen. Het kost meer per band, maar vermindert vaak de totale uitgaven aan schuurmiddelen tijdens een productierun omdat er minder banden worden verbruikt.
Aluminiumoxide
Standaard aluminiumoxide is de meest economische optie en presteert adequaat bij licht schuren van metaal, afwerkingsgangen en zachtere metalen zoals aluminium of messing, waarbij agressieve materiaalverwijdering niet de prioriteit is.
Grit afstemmen op de metaalbewerkingsfase
Door de juiste korrelvolgorde te kiezen, voorkomt u tijdverspilling en verkleint u het risico dat er zichtbare kraspatronen achterblijven waarvoor extra afwerkingsgangen nodig zijn om te verwijderen. De meeste metaalbewerkingsbedrijven doorlopen een progressie van grof naar fijn in plaats van direct naar een fijne korrel te springen.
- Grove korrel, grofweg 36 tot 60, verwijdert snel lasnaden, walshuid en zware oppervlaktedefecten.
- Middelmatige korrel, grofweg 80 tot 120, vervaagt slijpsporen en bereidt het oppervlak voor op afwerking.
- Fijne korrel, grofweg 150 tot 240, produceert een glad voorpolijstoppervlak, klaar voor coating of eindpolijsten.
Als u meer dan één korrelstap overslaat in deze voortgang, blijven er meestal diepe krassen van de grovere pas achter die nog steeds zichtbaar zijn onder de fijnere, waardoor herbewerking nodig is die meer tijd kost dan het volgen van de volledige reeks.
Vergelijking van gebruikelijke schuuropties voor metaalbewerking
De onderstaande tabel vergelijkt typische prestatiekenmerken van de schuurmiddelen die het meest worden gebruikt op metaal, inclusief waar een schuurband ideaal is en waar het overstappen op een lamellenschijf een beter resultaat oplevert.
Wanneer een Klepwiel Is een betere keuze dan een schuurband
Een schuurband werkt het beste op vlak of licht gebogen materiaal dat tegen een consistent contactwiel of degel wordt gehouden. Zodra de geometrie van het werkstuk onregelmatig wordt, a klep wiel levert meestal een gelijkmatigere afwerking op omdat de individueel gemonteerde schuurflappen onafhankelijk van elkaar buigen om contouren, pijpbochten en lasverbindingen te volgen die een stijve band niet gelijkmatig kan bereiken.
Lasmengen op rond of onregelmatig materiaal
Op ronde buizen, pijpfittingen en gegoten componenten wikkelen de flexibele flappen van een flapwiel zich rond de kromming en mengen de lasnaden soepel zonder de platte plekken die een riem kan achterlaten op afgeronde oppervlakken.
Rand- en hoekontbramen
Scherpe randen en hoeken zijn moeilijk gelijkmatig te schuren met een band zonder ze ongelijk rond te maken of het omringende oppervlak te gutsen. De individuele flappen van een flapwiel zorgen voor een meer gecontroleerde, consistente randbreuk.
Verminderde warmteontwikkeling op dun plaatstaal
Omdat slechts een klein deel van een lamellenwiel op enig moment in contact komt met het oppervlak, genereert het minder geconcentreerde warmte dan een band die constant over het volledige oppervlak loopt, waardoor het risico op kromtrekken of verkleuren van dun plaatmetaal tijdens afwerkingsgangen wordt verminderd.
Klepwielconstructie en korrelopties
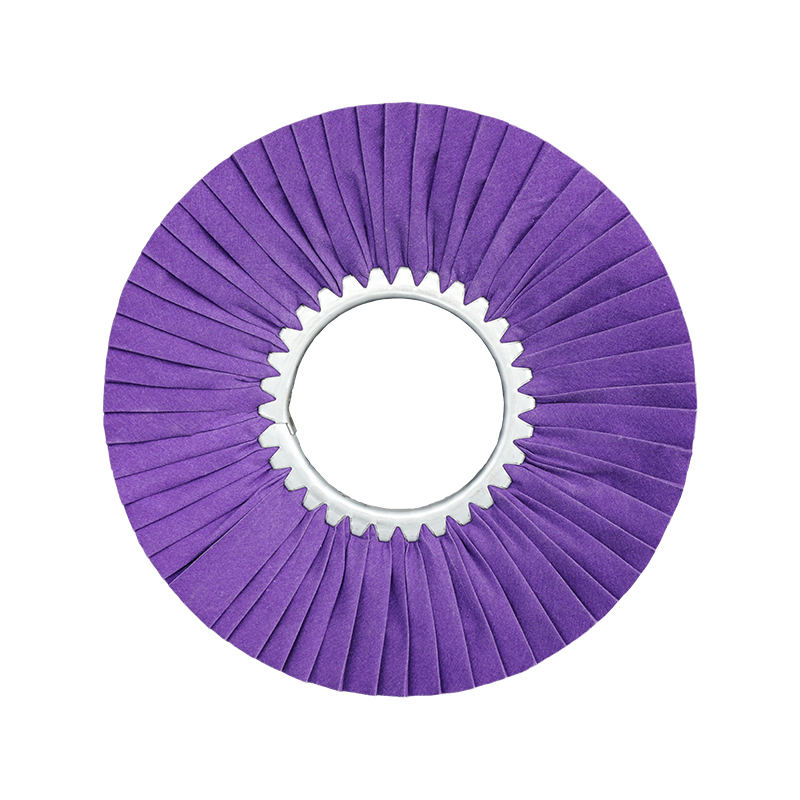
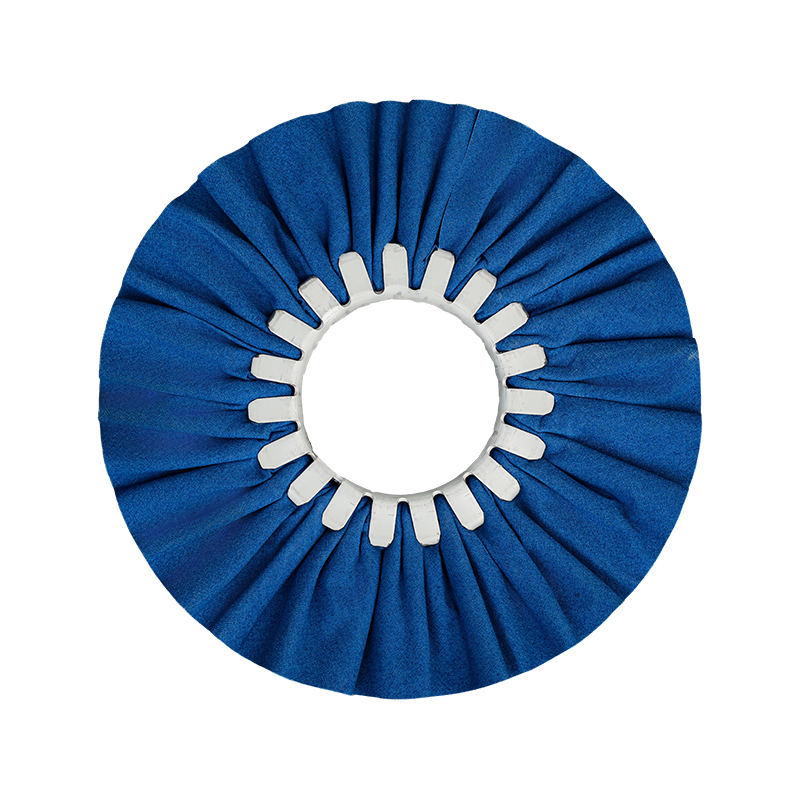
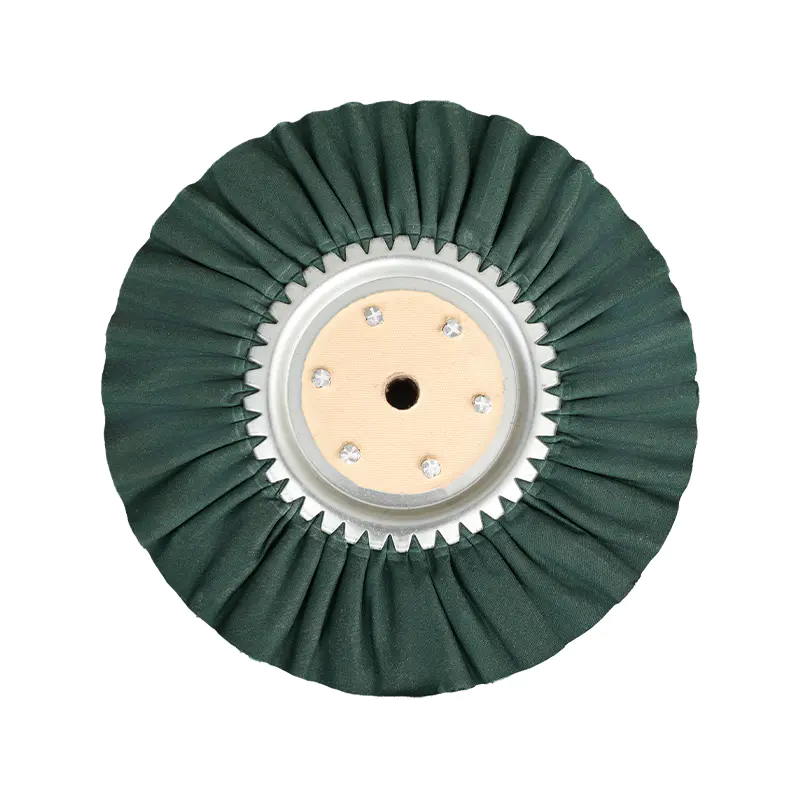
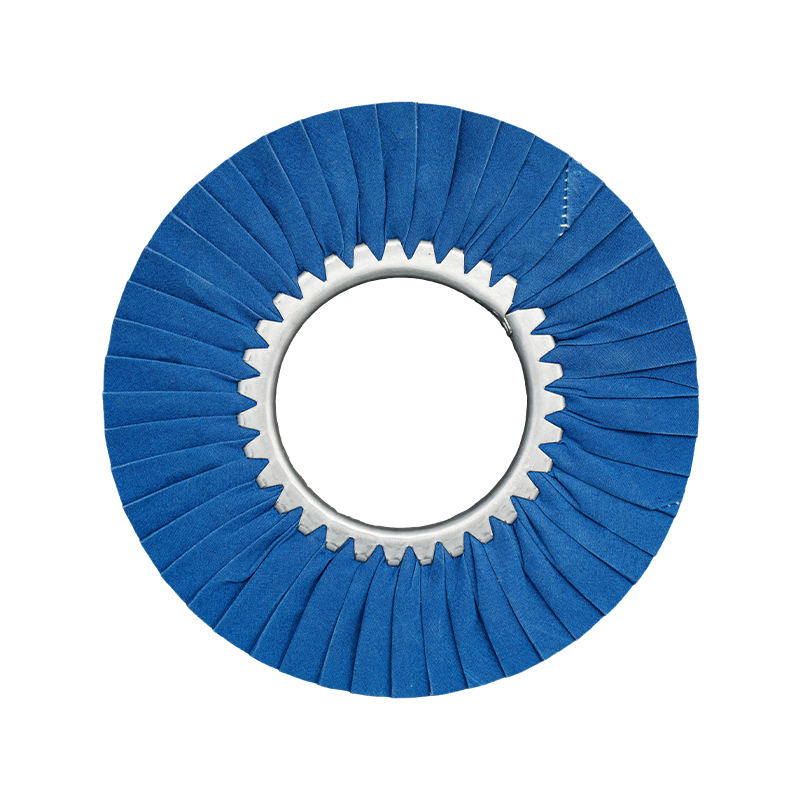
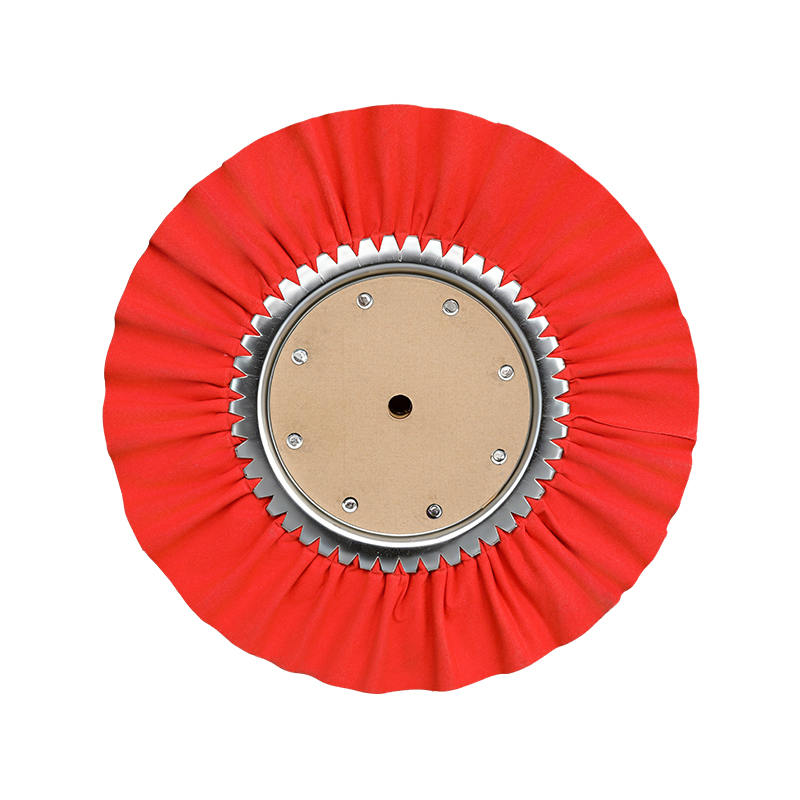
A klep wiel bestaat uit overlappende schurende stoffen flappen die radiaal rond een centrale naaf of schacht zijn gemonteerd. Terwijl de buitenste flappen tijdens het gebruik verslijten, komt er voortdurend vers schuurmateriaal aan de onderkant bloot te liggen, waardoor de snijprestaties gedurende het grootste deel van de levensduur van de schijf consistent blijven, in plaats van scherp af te nemen als het oppervlak slijt, zoals een versleten schuurband vaak doet.
- Grove lamellenwielen, korrelgrootte 40 tot 60, zijn geschikt voor het aanvankelijk slijpen van lasnaden en het verwijderen van zware aanslag.
- Medium lamellenwielen, korrel 80 tot 120, blenden en gladde oppervlakken na grof slijpen.
- Fijne lamellenwielen, korrelgrootte 180 tot 320, bereiden metaal voor op polijsten of coaten.
- Klepwielen zijn verkrijgbaar in platte, op de spindel gemonteerde en niet-gemonteerde schijfstijlen, geschikt voor haakse slijpers, bankslijpmachines en op boormachines gemonteerde opstellingen.
Praktische tips voor een langere levensduur van het schuurmiddel op metaal
Ongeacht of een werkplaats met riemen of lamellenwielen werkt, een paar bedieningsgewoonten verlengen de levensduur van het schuurmiddel consequent en verbeteren de afwerkingskwaliteit op metaal.
Controle contactdruk
Het uitoefenen van overmatige druk versnelt de materiaalverwijdering niet proportioneel, maar genereert vooral warmte en versnelt de slijtage. Door de schuurkorrel het snijwerk te laten doen bij een gematigde, consistente druk, ontstaat een gelijkmatigere afwerking en een langere levensduur van het product.
Pas snelheid aan materiaal aan
Als u een schuurmiddel te snel laat draaien op zachtere metalen zoals aluminium, kan dit belasting veroorzaken, waarbij metaaldeeltjes het schuuroppervlak verstoppen en de snijefficiëntie verminderen. Het iets verlagen van de snelheid op zachtere legeringen verbetert doorgaans zowel de afwerking als de levensduur van het schuurmiddel.
Houd het werk koel
Regelmatig pauzeren om het werkstuk te laten afkoelen voorkomt hittegerelateerde verkleuring van roestvrij staal en verkleint de kans op kromtrekken van dun plaatmetaal tijdens langdurige afwerkingssessies.
Kiezen tussen een schuurband en een klepwiel voor uw project
Samenvattend blijft een zirkoniumoxide-aluminiumoxide- of keramische schuurband de sterkste keuze voor het verspanen van grote hoeveelheden metaal met een vlak oppervlak, terwijl een klep wiel is over het algemeen het betere gereedschap wanneer het werkstuk bochten, randen, lassen of dun materiaal bevat dat gevoelig is voor hitte. Veel metaalbewerkingsbedrijven hebben beide schuurformaten bij de hand en kiezen ertussen op basis van de specifieke geometrie van elke taak, in plaats van voor elke taak te vertrouwen op één enkel schuurtype.
Bij het vergelijken van leveranciers van schuurbanden en lamellenschijven is het de moeite waard om te controleren of de schuurkorrelsoort, de lamellendichtheid en het dragermateriaal duidelijk zijn gespecificeerd, omdat deze details de werkelijke snijprestaties veel betrouwbaarder bepalen dan alleen de prijs. Een fabrikant die beide productlijnen naast elkaar aanbiedt, maakt het gemakkelijker om het juiste schuurformaat aan elke fase van een metaalbewerkingsproject te koppelen, zonder van leverancier te hoeven wisselen.