Diepe roest op een stalen beugel, walshuid op een roestvrijstalen plaat, krulsporen op een aluminium behuizing - elk oppervlak heeft een ander startpunt nodig, en het kiezen van de verkeerde schuurpapierkorrel is de meest voorkomende reden dat een afwerkingsklus twee keer zo lang duurt als zou moeten. Het korte antwoord: het meeste metaalwerk heeft een korrelgrootte van 40 tot 400 . Begin met korrel 40-80 om roest, verf of lasnaden te verwijderen, ga naar korrel 120-180 om die krassen te verwijderen, verfijn met korrel 240-320 en eindig met korrel 400 of fijner voordat u gaat polijsten. Wij vervaardigen polijstschijven en polijstmiddelen voor hardware, keukengerei, sieraden en autofabrieken, en de keuze van de korrel is de eerste vraag die klanten stellen voordat een wiel het onderdeel raakt. Hier ziet u hoe u correct kiest.
Wat korrelgetallen u eigenlijk vertellen
Het nummer dat op de achterkant van een vel is gedrukt, beschrijft de deeltjesgrootte van het schuurmiddel. Op de CAMI-schaal die gebruikelijk is in Noord-Amerika, weerspiegelt dit hoeveel korrels er door een vierkante inch sorteerscherm passen: lagere cijfers betekenen grotere, agressievere granen; hogere cijfers betekenen fijnere deeltjes en ondiepere krassen . Schuren is echt gecontroleerd krabben; de afwerking die u ziet is eenvoudigweg het patroon dat de krassen achterlaten. Dat is de reden waarom professionals een reeks korrels plannen in plaats van op jacht te gaan naar één magisch getal.
Grove korrels (40-80): verwijderwerkzaamheden
Gebruik dit assortiment om materiaal te strippen, niet om te verfraaien: roestaanslag, oude verf, diepe putjes en lasnaden. Op een gecorrodeerd stalen frame is korrel 40 of 60 de snelste route naar schoon metaal. Grof papier laat diepe krassen achter die bij elke volgende stap moeten worden verwijderd. Begin dus nooit grover dan de schade vereist.
Middelgrote korrel (100-150): gladmaken en repareren
Dit is het werkpaardprogramma voor het schuren en verfijnen van ruwe oppervlakken. Als het onderdeel schoon maar ongelijkmatig is (slijpsporen, lichte aanslag, krassen van een eerdere reparatie) bespaart u door hier te beginnen zowel tijd als metaal.
Fijne korrels (180-320): verfijning vooraf
Fijn papier verwijdert het kraspatroon dat door middelmatige korrels is achtergelaten en bereidt het oppervlak voor op afwerking. Voor de meeste stalen en roestvrijstalen onderdelen die naar een polijstschijf gaan, is 320 het praktische stoppunt.
Ultrafijne korrels (400): laatste passages
Deze kwaliteiten verwijderen zeer weinig voorraad. Ze zijn bedoeld voor het uiteindelijke blenden, het doorsnijden van lichte oxidatie op zachte metalen en het nat schuren vlak voor het spiegelpolijsten.
| Gritbereik | Klasse | Beste voor | Oppervlakte die het achterlaat |
|---|---|---|---|
| 40-60 | Grof | Roest, verf, zware aanslag, lasrupsen | Diep zichtbare krassen |
| 80-120 | Grof to medium | Grove krassen vervagen, randwerk | Uniform kraspatroon |
| 150-240 | Middelmatig tot fijn | Algemeen gladmaken, vormgeven, voorafwerken | Fijne krasjes, satijnen look |
| 320-400 | Fijn | Laatste doorgang vóór het polijsten van de wielen | Glad mat, vrijwel krasvrij |
| 600 | Ultrafijn | Nat schuren en spiegelvoorpolijsten | Halfglanzend, klaar voor compound |
Zorg ervoor dat de korrel overeenkomt met het metaal op de bank
Dezelfde korrel gedraagt zich op aluminium heel anders dan op gehard staal. Zachte metalen snijden snel en verstoppen papier; harde metalen zijn bestand tegen snijden en belonen scherpe, duurzame korrels. Snelle keuzes per metaal:
- Aluminium en messing: begin niet grover dan 120 tenzij de schade diep is; Siliciumcarbide snijdt zachte metalen zuiver zonder te gutsen.
- Koolstofstaal: aluminiumoxide verwerkt roest, aanslag en lasvermenging tegen de laagste kosten per doorgang.
- Roestvrij staal: klim door gelijkmatige trappen en eindig bij 320-400; Overgeslagen stappen verschijnen opnieuw als strepen onder een spiegelafwerking.
- Koper: extreem zacht – korrel 220 is meestal grof genoeg, zelfs voor zichtbare schade.
Deze regels variëren van een eenmalige reparatie tot productiebatches van beugels, bevestigingsmiddelen en fittingen. Dezelfde logica leidt ons polijstwerkzaamheden met fabrikanten van hardwaregereedschappen , waar afwerkingsverbruiksartikelen op elk materiaal worden afgestemd voordat een lijn zelfs maar begint.
Schurende soorten die metaal vasthouden
De korrelgrootte bepaalt hoe diep elke kras gaat; Het schuurtype bepaalt hoe lang het papier blijft snijden. Drie korrels bestrijken bijna elke metaalklus.
Aluminiumoxide is de standaardwaarde voor staal en ijzer. De korrel is taai en blokkerig en breekt tijdens het slijten in nieuwe snijranden, zodat het vel scherp blijft lang nadat goedkoper papier is verglaasd. Gelijmd aan flexibel doek in plaats van aan een papieren achterkant, wordt hetzelfde schuurmiddel een flapwiel dat de bochten volgt waar een stijve plaat niet bij kan:
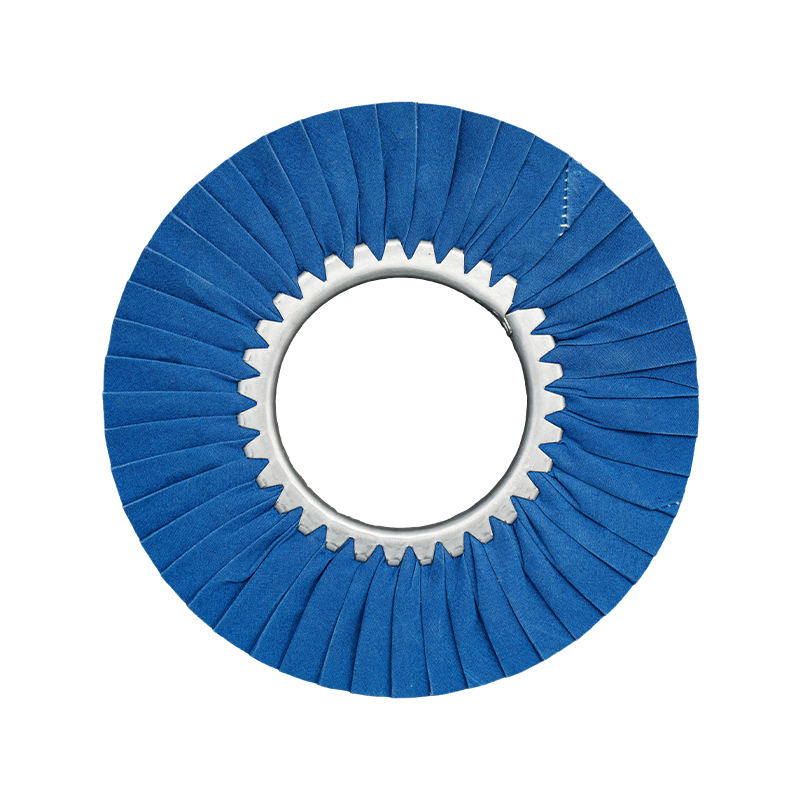
 Aluminiumoxide-klepwiel voor het slijpen van staal Aluminiumoxide grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Bekijk Product →
Siliciumcarbide is scherper, harder en brozer – de betere keuze voor aluminium, koper en messing, en voor nat schuren. Gecalcineerde soorten behouden hun scherpte bij hitte en laten een fijner, meer gecontroleerd kraspatroon achter op zachte metalen:
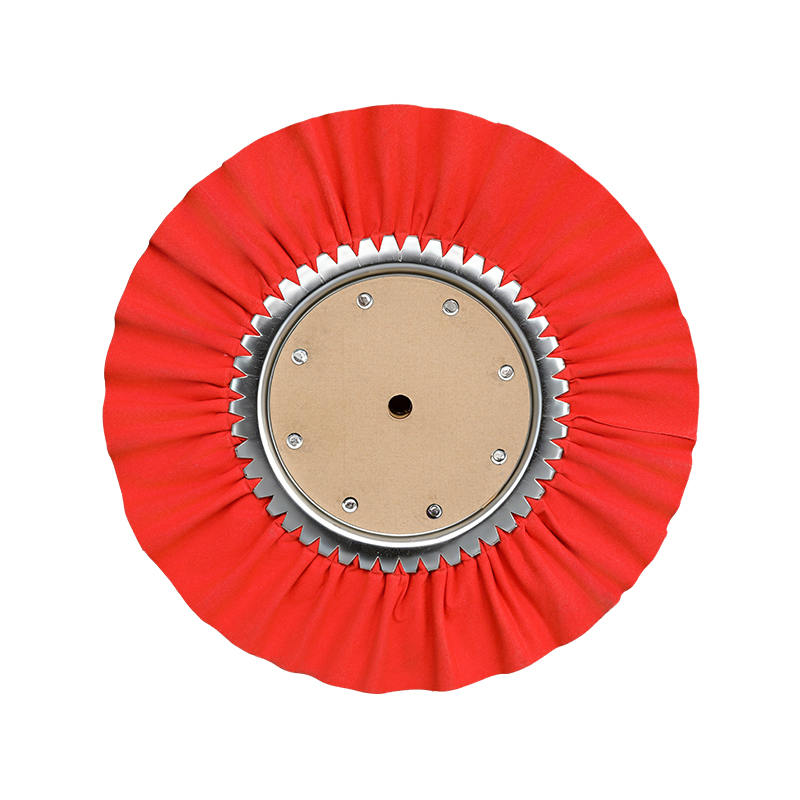
 Gecalcineerd siliciumcarbide klepwiel voor zachte metalen Gecalcineerd siliciumcarbide blijft scherp bij hitte en snijdt met minimale verbranding, waardoor deze schijf zeer geschikt is voor fijnere, gecontroleerde afwerking op aluminium, koper, messing en roestvrij staal. Bekijk Product →
Zirkonia en keramische korrels behoren tot hogedrukslijpen in plaats van handschuren. Gebruik ze bij zware verspaning en schakel voor elke fijnere stap over op aluminiumoxide of siliciumcarbide.
De gritvoortgang die herbewerking voorkomt
Hier is de regel die een schone finish scheidt van een verspilde middag: ga stap voor stap vooruit en sla nooit meer dan één niveau over . Fijner papier kan geen krassen verwijderen die dieper zijn dan de eigen korrel; het polijst alleen het oppervlak eromheen, en de verborgen krassen verschijnen weer zodra het polijstmiddel wordt aangebracht.
- Begin met de grofste korrel die de schade daadwerkelijk nodig heeft – en niet grover.
- Schuur in één consistente richting met lichte, gelijkmatige druk totdat het hele oppervlak een uniform kraspatroon vertoont.
- Veeg al het stof weg en ga dan precies één korrel omhoog: 80 naar 120, dan 180 en dan 240.
- Draai bij elke stap de schuurrichting 90 graden; wanneer de oude krassen verdwijnen, is dat gruis op.
- Stop bij 320-400 voor een satijnen afwerking, of ga door naar 600 en fijner als het onderdeel spiegelglans moet worden gepolijst.
Waar het schuren stopt en het polijsten begint
Zelfs papier met korrel 1000 krast nog steeds – heel fijn. Een echte spiegel komt helemaal niet van schuurpapier; het komt van polijstwielen en -verbindingen, die op microscopisch niveau snijden en glad maken. Voor de meeste metalen onderdelen is het overdrachtspunt a Oppervlak korrel 320-400 : uniform, schoon en vrij van krassen die diep genoeg zijn om polijsten te overleven.
Verbindingen volgen dezelfde logica als grits en zijn kleurgecodeerd door de kracht te verminderen. Gele en bruine soorten worden direct na het schuren gesneden en glad gemaakt; witte soorten geven staal een heldere afwerking; en green compound is de industriestandaard voor een spiegelafwerking op roestvrij staal en verchroomde onderdelen.
 Chroomoxide groen polijstmiddel Groene compound met chroomoxide is de industriestandaard voor het spiegelafwerken van roestvrij staal en verchroomde onderdelen, waarbij de korrelladder als laatste kleurstap wordt voltooid. Bekijk Product →
Combineer elke compound met het juiste wiel – sisal om te snijden, gestikte stof om glad te maken, zacht katoen voor de uiteindelijke kleur – en de gritladder wordt een compleet afwerkingssysteem. Voor de volledige reeks wiel-en-verbinding, metaal voor metaal, onze polijstgids voor windwielen voor spiegelafwerking loopt er stap voor stap doorheen.
Drie fouten die een metalen afwerking verpesten
- Het overslaan van grove stappen. De diepe krassen die u vandaag de dag verbergt, komen weer naar boven wanneer het mengsel voor de eerste keer in aanraking komt met het onderdeel.
- Te hard drukken. Onder zware druk wordt het papier glazuur, verhit dun metaal en gutst zachte metalen. Laat het graan het snijwerk doen.
- Schuren over stof. Uitgeputte korrels en metaaldeeltjes die onder de plaat vastzitten, veroorzaken nieuwe krassen over afgewerkte oppervlakken. Veeg tussen elke korrelwisseling.
Geen van deze kost iets om vooraf te vermijden; het kost achteraf herbewerking.
De Gritladder in het kort
Kies de startkorrel op basis van de schade vóór u, niet op basis van gewoonte: 40-80 om te strippen, 120-180 om glad te maken, 240-320 om te verfijnen, 400 en fijner om voor te polijsten. Pas het schuurmiddel aan het metaal aan (aluminiumoxide voor staal, siliciumcarbide voor zachte metalen) en ga stap voor stap omhoog naar 320 of 400 voordat u gaat polijsten. Die reeks omvat alles, van verroeste hardware tot gepolijst keukengerei.
Zodra een onderdeel het schuurpapierstadium verlaat, hangt de kwaliteit van de spiegel af van de wielen en verbindingen die volgen. Deze verbruiksartikelen zijn wat onze fabriek in Ningbo op grote schaal produceert: sisalwielen, stoffen polijstschijven, lamellenwielen en kleurgecodeerde verbindingen, in aangepaste maten voor productielijnen over de hele wereld.