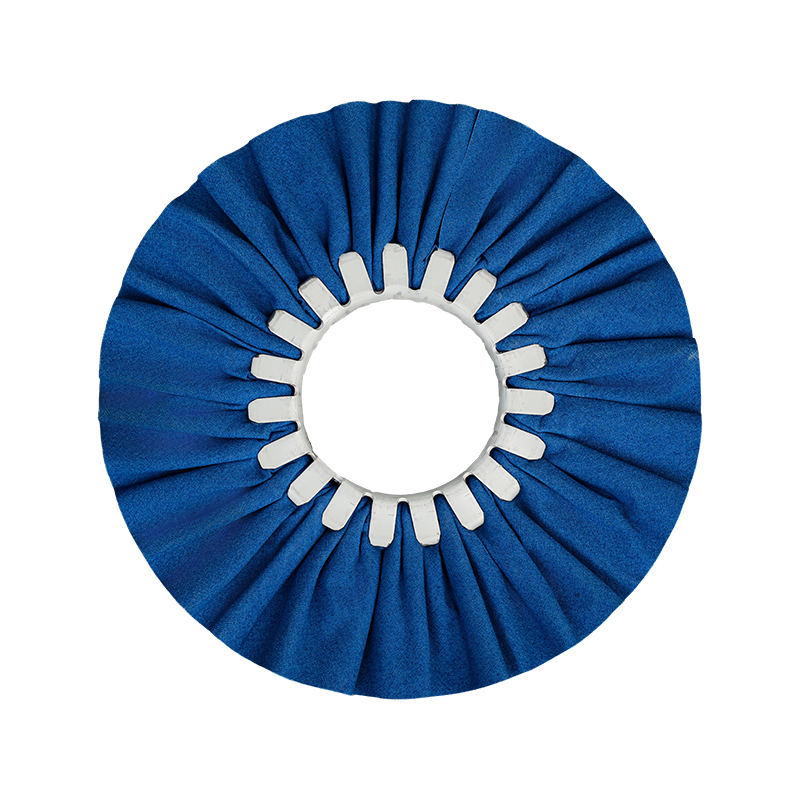
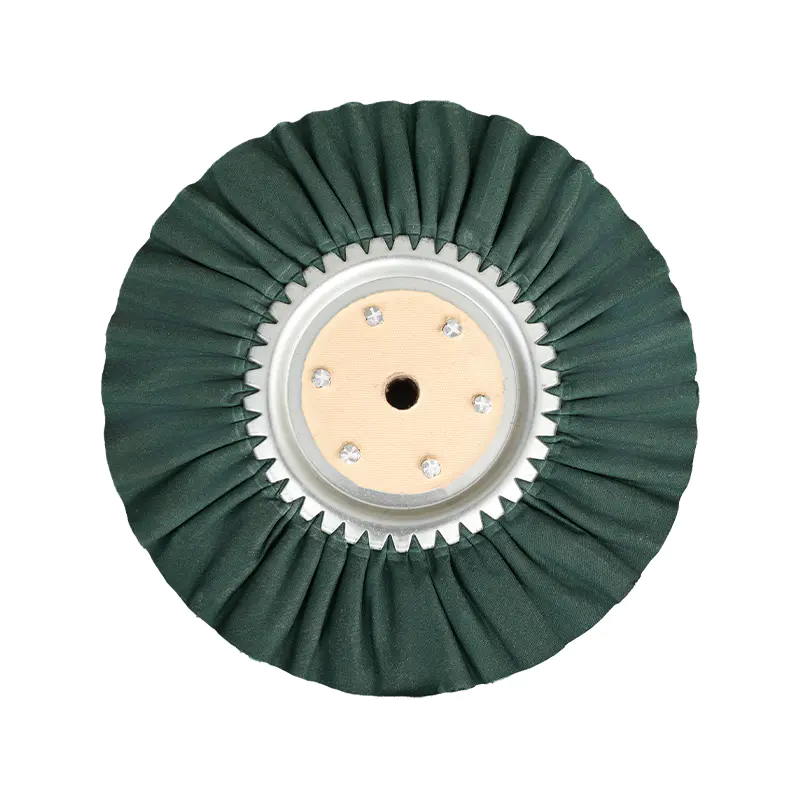
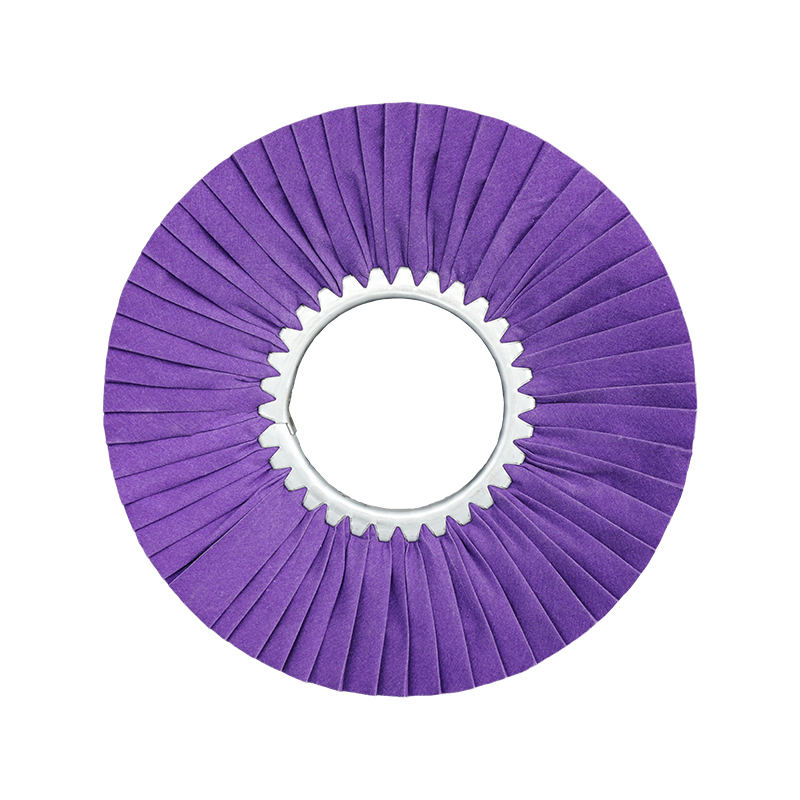
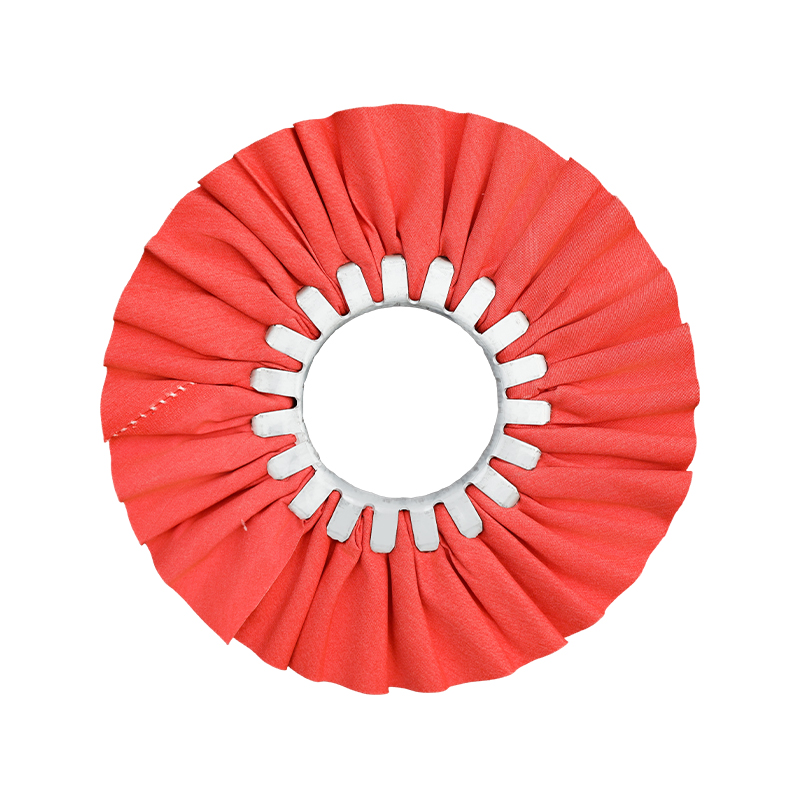
A windwiel – ook wel een luchtwegpolijstwiel, geventileerde buff of bias-luchtwegbuff genoemd – is een Hoogwaardig polijstgereedschap, speciaal ontworpen voor de laatste of tussenfasen van de afwerking van metalen oppervlakken . In tegenstelling tot sisal- of gestikte katoenen wielen die prioriteit geven aan agressieve materiaalverwijdering, is het windwiel ontworpen voor precisie: de geplooide, gevouwen stoffen constructie creëert interne luchtkanalen die een continue luchtstroom door het wiel mogelijk maken tijdens gebruik. Deze ventilatie voert actief de warmte af van zowel de schijf als het werkstukoppervlak, waardoor langere ononderbroken polijstbeurten, een consistentere verdeling van het mengsel en een schonere, helderdere eindafwerking mogelijk zijn dan conventionele polijstschijven doorgaans kunnen opleveren.
In de praktijk zijn windwielen het gereedschap bij uitstek voor het bereiken van spiegelgladde afwerkingen op roestvrij staal, aluminium, messing, koper, zinklegering en een breed scala aan non-ferrometalen. Ze worden op grote schaal gebruikt in de automobielindustrie, de productie van hardware, de fabricage van keukengerei, de metaalbewerking van meubels, bouwmaterialen en de voorbehandelingsworkflows bij het galvaniseren. Of u nu windwielen aanschaft voor een industriële polijstlijn met hoge doorvoer of er een selecteert voor nauwkeurig afwerkingswerk, het begrijpen van hoe ze zijn gebouwd, hoe ze zich gedragen en hoe u ze op de juiste manier kunt combineren met polijstmiddelen is essentieel voor het verkrijgen van consistente, professionele resultaten.
Deze gids behandelt het volledige beeld: de constructie en mechanica van windwielen, de rol van kleurgecodeerde behandelingskwaliteiten, combinatie van verbindingen per metaaltype, toepassingsindustrieën, een praktische vergelijking met alternatieve wieltypen en een stapsgewijze workflow voor het bereiken van een echte spiegelafwerking.
Wat maakt een Windwiel Anders: de luchtwegconstructie uitgelegd
Het bepalende kenmerk van een windwiel is de geplooide, gevouwen structuur. In tegenstelling tot een conventioneel polijstwiel – dat is opgebouwd uit platte lagen katoen, mousseline of sisal die evenwijdig aan elkaar zijn gestapeld – wordt een windwiel geconstrueerd door meerdere lagen katoenen stof aan een centrale stalen clinch-ring te bevestigen op een manier die elke laag dwingt om een radiale plooi of vouw te vormen. Deze vouwen steken vanuit het midden naar buiten uit, waardoor een wielvlak ontstaat dat bestaat uit honderden afzonderlijke stoffen randen in plaats van een glad, plat oppervlak.
De praktische gevolgen van dit ontwerp zijn aanzienlijk:
- Actieve ventilatie: De kanalen tussen elke plooi zorgen ervoor dat de lucht tijdens het draaien vrij door het wiellichaam kan bewegen. Deze luchtstroom voert de warmte continu weg van de contactzone, waardoor de thermische opbouw wordt voorkomen die zachte metalen kan verkleuren of het polijstmiddel op het wielvlak voortijdig kan uitharden.
- Verbeterde retentie van verbindingen: Elke plooi fungeert als een klein zakje dat polijstmiddel vasthoudt en loslaat terwijl de schijf tegen het werkstuk draait. Dit zorgt voor een gelijkmatigere en duurzamere afgifte van het mengsel dan wielen met een vlakke laag, waardoor de frequentie van opnieuw aanbrengen tijdens langdurige polijstsessies wordt verminderd.
- Randcontactpolijsten: Windwielen zijn ontworpen voor het polijsten van randen: de techniek waarbij het werkstuk tegen de buitenrand van het wielvlak wordt gedrukt in plaats van tegen de platte kant. Dit randcontact concentreert de polijstdruk nauwkeurig, waardoor windwielen zeer geschikt zijn voor geprofileerde, gebogen of complexe geometrische werkstukken.
- Koelere oppervlaktetemperatuur: Omdat de ventilatie de warmte actief beheert, kunnen windwielen langere tijd draaien voordat het werkstuk of het wiel moet afkoelen. Dit is een belangrijk efficiëntievoordeel bij toepassingen met een groot oppervlak, zoals roestvrijstalen tanks, aluminium panelen, carrosserieën van aanhangers en architecturale bekleding.
De stalen middenplaat of clinchring in de kern van het wiel is niet alleen een montageonderdeel, maar fungeert ook als koellichaam en structureel anker dat de plooien onder constante spanning houdt tijdens rotatie op hoge snelheid. Standaard windwielen zijn gebouwd voor bedrijfssnelheden die doorgaans in het bereik van 2.000 tot 3.500 tpm liggen, afhankelijk van de wieldiameter, en de middenring speelt een cruciale rol bij het voorkomen van delaminatie bij deze snelheden. Gebruik altijd een zelfcentrerende veiligheidsflens bij montage van een windwiel om een veilige klemming te garanderen en te voorkomen dat de stoffen lagen tijdens het gebruik loskomen van de middenring.
Begrip Windwiel Kleurcodes en behandelingsgraden
Een van de meest praktische aspecten van het werken met windwielen is het gestandaardiseerde kleurcoderingssysteem dat in de hele industrie wordt gebruikt om de behandelingsgraad en relatieve stijfheid van elk wiel aan te geven. De kleuren zijn niet decoratief; ze duiden allemaal op een specifiek niveau van stevigheid van de stof, een overeenkomstige fase in het polijstproces en een aanbevolen metaalsoort. Door dit systeem te begrijpen, kunnen operators direct en zonder vallen en opstaan het juiste wiel selecteren.
| Kleur | Stijfheidsniveau | Polijstfase | Geschiktheid van primaire metalen | Typische samengestelde koppeling |
|---|---|---|---|---|
| Blauw (behandeld met molen) | Hoogste | Stap 1 — Knippolijsten | Roestvrij staal, harde legeringen | Zwarte amarilcompound |
| Rood (Behandeld) | Hoog | Stap 1 — Knippolijsten | Roestvrij staal | Zwarte magie / grijze verbinding |
| Oranje (Behandeld) | Middelhoog | Stap 1 — Knippolijsten | Aluminium, non-ferrometalen | Bruine tripoli-verbinding |
| Geel (behandeld met molen) | Middelmatig | Stap 2 — Kleurpolijsten | Aluminium, messing, koper | Groen rood mengsel |
| Roze (Behandeld) | Middelmatig-Soft | Stap 2 — Kleurpolijsten | Roestvrij staal (second pass) | Gele luxe compound |
| Wit / Domet-flanel | Zachtste | Stap 3 — Laatste spiegelafwerking | Alle metalen, kunststoffen, houtlak | Witte diamant / blauwe rouge / paarse rouge |
Het onderliggende principe is eenvoudig: stijvere wielen snijden agressiever, terwijl zachtere wielen voor een fijnere kleur en glans zorgen . Een goed uitgevoerde polijstsequentie gaat geleidelijk van hardere, agressievere wielen gecombineerd met grovere polijstmiddelen in de beginfase, naar zachtere wielen met fijnere afwerkingscompounds in de laatste fase. Pogingen om fasen over te slaan – door bijvoorbeeld een zacht wit flanellen windwiel rechtstreeks op een zwaar bekrast roestvrijstalen oppervlak aan te brengen – zullen geen spiegelafwerking opleveren; het polijst de krassen eenvoudig weg zonder ze te verwijderen, wat resulteert in een wazig, oneffen oppervlak.
Het is belangrijk op te merken dat kleurconventies per fabrikant enigszins kunnen variëren. Controleer altijd de stijfheids- en toepassingsgegevens van uw specifieke leverancier, in plaats van uitsluitend op kleur te vertrouwen als absolute leidraad. Dat gezegd hebbende, weerspiegelt het hierboven beschreven brede raamwerk de algemeen aanvaarde industriestandaard en is het een betrouwbaar startreferentie voor de meeste toepassingen.
Hoe te matchen Windwiel met het juiste polijstmiddel
De relatie tussen het windwiel en het polijstmiddel is niet optioneel; het is de basis van het hele polijstproces. Het wiel zorgt voor het mechanische afgiftemechanisme; de verbinding zorgt voor de schurende snij- of afwerkingschemie. Het verkeerd gebruiken van een van beide elementen ondermijnt de output van beide.
Polijstvolgorde van roestvrij staal
Voor roestvrij staal is de aanbevolen aanpak een minimaal tweestapsproces met behulp van windwielen. Begin met een rood of blauw behandeld windwiel geladen met zwarte emery (zwarte magie) compound. Deze eerste stap werkt bij ongeveer 3.000 tot 3.500 tpm en verwijdert krassen met korrel 320–400, oppervlakteoxidatie en eventuele resterende slijplijnen die zijn achtergebleven na eerdere verwerking. De tweede stap maakt gebruik van a roze behandeld windwiel gecombineerd met gele luxe compound bij ongeveer 3.000 tpm om het oppervlak van een satijn naar een hoogglansafwerking te brengen. Voor resultaten van showkwaliteit zal een laatste passage met een wit koepelvormig flanel windwiel geladen met blauwe of paarse rouge-compound een diepe spiegelafwerking opleveren die effectief vrij is van zichtbare oppervlaktetextuur.
Aluminium polijstvolgorde
Aluminium vraagt om een iets andere aanpak. Omdat aluminium zachter en poreuzer is dan roestvrij staal, absorbeert het materiaal gemakkelijker en kunnen er diepe groeven ontstaan als er te agressieve wielen worden gebruikt. Begin met een oranje behandeld windwiel en bruine tripoli-compound bij 3.000 tot 3.500 tpm om schuursporen met korrel 400 en 600 van het oppervlak te verwijderen. Volg met een geel molen-behandeld windwiel gecombineerd met groene rouge-compound bij 2.500 tot 3.000 RPM om kleurdiepte en glans te ontwikkelen. Voor show-grade afwerkingen op aluminium wielen, tanks of traanplaat, eindig met een flanellen windwiel en een fijne paarse of blauwe rouge-compound. Oefen matige druk uit en vermijd het in één positie blijven hangen om door hitte veroorzaakte kromtrekken van het oppervlak op dunne aluminium panelen te voorkomen.
Messing, koper en zinklegering
Voor messing en koperen werkstukken dient de bruine tripoli-compound in combinatie met een oranje of geel windwiel als een effectieve eerste snijstap die oppervlaktesporen en lichte oxidatie verwijdert zonder het zachtere metalen substraat te veel te snijden. In de tweede fase wordt gebruik gemaakt van rode rouge-compound met een zacht flanellen windwiel om de rijke, warme glans te ontwikkelen die kenmerkend is voor hoogwaardige messing- en koperafwerkingen. Hardwarecomponenten van zinklegering – gebruikelijk in decoratieve fittingen, deurbeslag en badkameraccessoires – reageren goed op een directe tweestapsvolgorde waarbij gele compound wordt gebruikt voor het snijden en witte diamantcompound op een flanellen windwiel voor de uiteindelijke kleur.
Niet-metalen oppervlakken: kunststoffen, houtlak en leer
Het koelere bedrijfsprofiel van het windwiel maakt het ook geschikt voor bepaalde niet-metalen toepassingen. Op geverfde oppervlakken, hoogglanzende meubellak en lederwaren kan de zachte flanellen windwielvariant – gebruikt op lage snelheid (meestal minder dan 2.200 tpm) met witte of blauwe verbinding – lichte krassen op het oppervlak verwijderen en de glans herstellen zonder de hitte te genereren die het oppervlak zou blaren of verzachten. Deze veelzijdigheid maakt windwielen tot een nuttig hulpmiddel, niet alleen in metaalbewerkingsomgevingen, maar ook in autodetaillering, houtbewerkingsafwerkingswinkels en de productie van lederwaren.
Windwiel versus andere typen polijstschijven: waar ze allemaal passen in het polijstproces
Professionals in metaalafwerking werken met meerdere wieltypen, elk in een specifieke fase van de polijstvolgorde. Als u begrijpt waar het windwiel past – en waar niet – voorkomt u kostbare fouten en verspilde uitgaven voor verbruiksartikelen.
| Wieltype | Bouw | Warmteopwekking | Het snijden van agressie | Beste podium | Spiegelafwerking mogelijk |
|---|---|---|---|---|---|
| Sisal-wiel | Gestikte sisalvezellagen | Hoog | Zeer hoog | Stap 1 — Zware bezuinigingen | Nee |
| Spiraalgenaaid katoen | Plat katoen, gestikte ringen | Middelmatig | Middelmatig | Stap 2 — Tussentijds knippen en kleuren | Gedeeltelijk (satijn) |
| Windwiel (Treated) | Geplooide stof, middenring | Laag-gemiddeld | Middelmatig–High (by grade) | Stap 1–2 (afhankelijk van kleurkwaliteit) | Ja (met flanelkwaliteit) |
| Windwiel (Flannel) | Geplooid flanel, middenring | Zeer laag | Laag | Stap 3 — Spiegelafwerking | Ja |
| Losse katoenen dweil | Ongestikt zacht katoen | Zeer laag | Zeer laag | Stap 3 — Definitieve kleur | Ja |
De belangrijkste conclusie uit deze vergelijking is dat windwielen een unieke positie innemen in het polijstproces: ze zijn in staat om zowel slijp- als kleureffecten te leveren, afhankelijk van de behandelingsgraad, waardoor ze een van de meest veelzijdige wieltypen zijn die er zijn. Een goed uitgerust polijststation kan mogelijk een volledige afwerkingsreeks in meerdere stappen voltooien met alleen windwielen van steeds zachtere kwaliteiten - van een hard behandeld blauw of rood wiel voor het eerste slijpen tot een flanellen windwiel voor de laatste spiegelpassage. Deze workflowconsolidatie is een betekenisvol efficiëntievoordeel in industriële omgevingen waar gereedschapswisselingen reële kosten voor stilstand met zich meebrengen.
Industrieën en producten waar windwielen worden gebruikt
Windwielen zijn te vinden in een breed scala van productie-industrieën. Hun combinatie van koelventilatie, veelzijdige behandelingskwaliteiten en consistente retentie van verbindingen maakt ze zeer geschikt voor elke productieomgeving waar het uiterlijk van het metalen oppervlak een kwaliteitscriterium is - dat een groot deel van de gefabriceerde consumenten- en industriële goederen omvat.
Auto-onderdelen en accessoires
Windwielen zijn standaard polijstgereedschappen bij de productie van auto-onderdelen en bij de aftermarket-detaillering. Aluminium velgen, roestvrijstalen uitlaatsystemen, chroomafwerking, bumpers, brandstoftanks en motorbehuizingen vereisen allemaal hoogwaardige spiegelafwerkingen die zowel aan esthetische als aan corrosiebestendigheidsnormen voldoen. De koelere werking van windwielen is vooral waardevol bij het polijsten van aluminium velgen - een dunwandig onderdeel dat kan kromtrekken of oneffen oppervlakken kan ontwikkelen als het wordt blootgesteld aan overmatige hitte tijdens het polijsten. Een standaard tweestapsreeks met oranje en gele windwielen met tripoli en groene rouge-verbindingen kan een ruw bewerkt aluminium wiel efficiënt tot een showkwaliteit-afwerking brengen.
Roestvrijstalen keukengerei en kookgerei
Potten, pannen, gootstenen, aanrechtapparatuur en voedselverwerkingsmachines behoren tot de toepassingen met het grootste volume voor windwielen bij de productie van roestvrij staal. De foodservice- en cateringindustrie stelt strenge eisen aan de oppervlakteafwerking – zowel om hygiënische redenen (gladde, niet-poreuze oppervlakken zijn bestand tegen bacteriële hechting) als om de esthetiek van de consument. Windwielen in combinatie met de juiste roestvrijstalen verbindingen zorgen voor de hoogglanzende, directioneel uniforme afwerking die nodig is om commerciële keukenproducten te laten voldoen aan de inspectienormen op grote exportmarkten.
Hardware- en precisiecomponenten
Deurkrukken, scharnieren, sloten, kranen, kleppen, buisfittingen en decoratieve architectonische hardware worden vaak gepolijst met windwielen, zowel in handmatige als geautomatiseerde configuraties. Voor hardwarecomponenten van zinklegering en messing die bestemd zijn voor galvaniseren met chroom of nikkel, is het polijsten van het windwiel doorgaans de laatste stap vóór het galvaniseerbad. De kwaliteit van het gepolijste substraatoppervlak bepaalt direct de hechtingskwaliteit en de uniformiteit van het uiterlijk van de afgezette galvaniseerlaag. Eventuele oppervlaktedefecten die niet door polijsten worden verwijderd, worden door het galvaniseringsproces versterkt en niet verborgen.
Meubel- en interieurmetaalbewerking
Metalen meubelframes, decoratieve stalen en koperen inleg, roestvrijstalen tafelpoten en hoogwaardige kastbeslag maken allemaal gebruik van windwielpolijsten om de gladde, reflecterende afwerkingen te bereiken die meubelontwerpers en interieuraannemers eisen. In deze toepassingscontext wordt het flanellen windwiel bijzonder gewaardeerd vanwege zijn vermogen om een hoogglanzend resultaat te produceren op complexe profielen en gebogen geometrie zonder richtingssporen achter te laten.
Bouwmaterialen en architectonische componenten
Roestvrijstalen bekledingspanelen, leuningen, liftinterieurs, bewegwijzering en structurele decoratieve elementen in commerciële gebouwen worden volgens specificatie gepolijst met behulp van windwielen in grootformaat polijstmachineconfiguraties. Windwielen met een grote diameter – 10 inch en meer – worden vaak gebruikt op geautomatiseerde polijstlijnen voor het verwerken van lange stukken vlak of buismateriaal, waarbij een consistente oppervlakteafwerking over de volledige lengte van het onderdeel van cruciaal belang is voor architectonische acceptatie.
Galvaniseren en voorbehandeling van oppervlaktebehandeling
In galvaniseerfaciliteiten is het polijsten van windwielen vaak de laatste handmatige of geautomatiseerde verwerkingsstap voordat onderdelen in het galvaniseerbad terechtkomen. De vereiste is om een oppervlak te leveren dat geometrisch glad is en vrij van ingebedde polijstmiddelresten, aanslag of microkrassen. De koellopende eigenschap van het windwiel vermindert het risico op thermische spanningsvlekken op dunne basismetaalsecties, wat vooral relevant is voor componenten met fijne details of scherpe binnenhoeken.
Hoe u het juiste windwiel selecteert: belangrijkste specificatiefactoren
Voor inkoopmanagers en exploitanten van polijstlijnen die windwielen selecteren, bepalen de volgende specificatiefactoren de geschiktheid voor het beoogde doel. Het kopen van de verkeerde soort of maat is een veel voorkomende en gemakkelijk te vermijden bron van inconsistente afwerkingskwaliteit en onnodige verbruikskosten.
- Wieldiameter: Verkrijgbaar van ongeveer 100 mm (4 inch) tot 500 mm (20 inch), afhankelijk van de fabrikant. Kleinere diameters zijn geschikt voor bankslijpmachines en handpolijstmachines voor precisiewerk of werk met kleine onderdelen; grotere diameters worden gebruikt op industriële polijstmachines die grotere panelen, buizen of staven verwerken. Zorg ervoor dat de diameter overeenkomt met de fysieke grootte van het werkstuk en de ascapaciteit van de machine.
- Aantal lagen: Windwielen zijn algemeen verkrijgbaar in configuraties met 16 lagen, hoewel zwaardere industriële varianten mogelijk meer lagen hebben voor extra slagvlakdichtheid. Een hoger aantal lagen zorgt over het algemeen voor meer compoundbehoud en een iets steviger slagvlak – handig voor zwaardere snijtoepassingen. Een lager aantal lagen produceert een zachter, flexibeler oppervlak dat geschikt is voor contourpolijsten.
- Maat middenring: De binnendiameter van de stalen middenplaat moet overeenkomen met de as- of asmaat van uw machine. Standaard binnendiameters zijn 55 mm, 76 mm en grotere maten voor industriële machines. Controleer altijd de compatibiliteit voordat u in hoeveelheden bestelt.
- Behandelingsgraad (kleur): Zoals beschreven in het bovenstaande kleurcodegedeelte, selecteert u de behandelingsgraad die geschikt is voor het metaaltype en de polijstfase. Voor een roestvrijstalen workflow in twee stappen heeft u minimaal een rood of blauw behandeld wiel nodig voor het snijden en een roze of flanellen wiel voor kleur en afwerking. Voor aluminium, oranje en gele kwaliteiten geldt de standaard tweestapsvolgorde.
- Maximale bedrijfssnelheid: Controleer altijd het nominale maximale toerental van het wiel ten opzichte van het spiltoerental van uw machine. Wielen met een grotere diameter hebben lagere maximale toerentallen; Als u een windwiel boven de nominale snelheid laat draaien, riskeert u delaminatie van de middenplaat en vormt dit een ernstig veiligheidsrisico voor operators.
- Doekmateriaal: Standaard windwielen gebruiken katoenen stof in verschillende zachtheidsgraden. Premium flanel (domet flanel) windwielen maken gebruik van een zacht, ultrazacht flanelmateriaal en zijn exclusief gereserveerd voor het uiteindelijke spiegelpolijsten. Sommige toepassingsspecifieke varianten maken gebruik van niet-geweven nylon voor oppervlaktereiniging, schuren en draadtrekken op onregelmatige of voorgevormde oppervlakken waar conventionele stoffen windwielen te stijf zouden zijn.
Stap voor stap: een spiegelafwerking bereiken met windwielen
De volgende workflow is als primair voorbeeld van toepassing op werkstukken van roestvrij staal, maar dezelfde logica – met de juiste vervangingen van verbindingen – is van toepassing op aluminium, messing en andere metalen.
Fase 1: Oppervlaktevoorbereiding
Voordat u een polijstschijf plaatst, moet u ervoor zorgen dat het basisoppervlak is geschuurd met een korrelgrootte van minimaal 320–400. Zwaardere krassen, lasnaden en aanslag hadden eerder in het proces met een sisalwiel of schuurband moeten worden verholpen. Het windwiel is niet ontworpen voor zware verspaning; het rechtstreeks naar een windwiel brengen van een zwaar beschadigd oppervlak zal resulteren in een langdurige, inefficiënte knipsessie en een slecht resultaat. Het starten van de windwielfase met een schoon, geschuurd oppervlak met korrel 400 levert de beste kosten-resultaatverhouding op.
Fase 2: First-Pass Cut Buffing (rood of blauw windwiel)
Monteer het rood of blauw behandelde windwiel en laad het met zwarte amarilcompound. Stel de machine in op ongeveer 3.000–3.500 tpm. Druk de rand van het wiel met een constante, consistente druk op het werkstuk en werk in overlappende passages. Het doel in dit stadium is om alle zichtbare schuurlijnen met korrel 400 te verwijderen en een uniform satijnoppervlak te verkrijgen. Breng het mengsel elke 45-60 seconden opnieuw aan op het draaiende wiel om de snijefficiëntie te behouden. Laat het wiel niet drooglopen; een droog sisal- of behandeld wattenschijfje kan diepe, onregelmatige krassen veroorzaken die in de volgende fasen moeilijk te verwijderen zijn.
Fase 3: Tweede doorgang kleurpolijsten (roze windwiel)
Nadat u de resterende zwarte compound van het werkstukoppervlak hebt verwijderd met een schone doek, schakelt u over naar het met roze behandelde windwiel en laadt u deze met gele luxe compound. Verlaag de machinesnelheid tot ongeveer 2.800–3.200 tpm. Het roze wiel is zachter dan het rode en vervaagt eventuele resterende snijsporen uit fase 2, terwijl het een heldere, zeer heldere glans ontwikkelt. In deze fase verandert het oppervlak van een satijnachtig uiterlijk naar een bijna spiegelreflectie. Voor veel industriële toepassingen – hardwarecomponenten, keukengerei, buisfittingen – is het resultaat aan het einde van deze fase voldoende voor levering.
Fase 4: Laatste spiegelafwerking (Flanel windwiel)
Voor toepassingen die een echte spiegelafwerking vereisen - architectonische hardware, auto-onderdelen van showkwaliteit, eersteklas keukengerei of decoratieve roestvrijstalen producten - voeg een laatste passage toe met een wit koepelvormig flanellen windwiel geladen met blauwrode of paarsrode compound. Verlaag de machinesnelheid tot 1.800–2.200 tpm om de hitte te minimaliseren en de respons van het oppervlak op het fijne schuurmiddel te maximaliseren. Het ultrazachte oppervlak van het flanellen wiel en het chroomoxide- of aluminiumoxide-schuurmiddelgehalte van het fijne mengsel werken samen om eventuele resterende microkrassen te elimineren en een sterk reflecterend, vervormingsvrij spiegeloppervlak te produceren.
Na de laatste polijstfase het oppervlak onmiddellijk reinigen met een schone, droge doek of microvezeldoek om alle polijstresten te verwijderen. Voor roestvrijstalen onderdelen die vaak worden gebruikt, helpt een dunne laag beschermende was of lak die na het polijsten wordt aangebracht, de spiegelafwerking te behouden door oxidatie van het oppervlak en vingerafdrukken tijdens opslag en transport te voorkomen.
Beste praktijken voor veiligheid en onderhoud voor windwielen
Het veilig bedienen en onderhouden van windwielen beschermt zowel de operators als de kwaliteit van het eindproduct. De volgende praktijken zijn standaard in professionele polijstomgevingen en moeten consequent worden gevolgd.
- Gebruik altijd een geventileerde veiligheidsflens: Windwielen moeten worden gemonteerd met een zelfcentrerende veiligheidsflens in plaats van standaard massieve flenzen. De geventileerde flens grijpt de middenring van het wiel gelijkmatig vast en voorkomt het loslaten van de geplooide doeklagen van de stalen middenplaat onder de centrifugaalkrachten die worden gegenereerd bij bedrijfssnelheid.
- Draag te allen tijde PBM's: Een gelaatsscherm of veiligheidsbril, werkhandschoenen en een gasmasker dat geschikt is voor fijn metaalstof en samengestelde deeltjes zijn vereist. Bij 3.000 tpm komen samengestelde brokstukken en metaaldeeltjes met hoge snelheid in de lucht terecht. Langdurige blootstelling door inademing aan fijn metaal- en samengesteld stof is een erkend gevaar voor de gezondheid op het werk.
- Overschrijd nooit het nominale toerental: Een te hoge snelheid van een windwiel veroorzaakt spanningsbreuken in de middenring en kan resulteren in een catastrofale desintegratie van het wiel. Zorg ervoor dat de wielmaat vóór elk gebruik overeenkomt met de machinesnelheid en controleer dit bij elke wielwissel.
- Hark het wiel regelmatig: Naarmate het polijstmiddel wordt aangebracht en er warmtecycli optreden, hardt het polijstmiddel uit en wordt het oppervlak van het windwiel glazig, waardoor de snij- of afwerkingsefficiëntie wordt verminderd. Gebruik vóór het eerste gebruik en periodiek tussen uitgebreide polijstsessies een wielhark (een grof schuurmiddel dat tegen het oppervlak van het draaiende wiel wordt gehouden) om het oppervlak van het wiel te herstellen en de opbouw van het verharde mengsel te verwijderen.
- Wijs elk wiel toe aan één compound: Kruisbesmetting van een windwiel met verschillende verbindingen introduceert een inconsistente schuurchemie die onvoorspelbare oppervlaktesporen kan achterlaten. Markeer elk wiel duidelijk met de aangewezen samenstelling en handhaaf deze discipline op de productievloer.
- Inspecteer de wielen vóór gebruik: Controleer de middenring op tekenen van barsten, vervorming of los vastklikken. Inspecteer de stoffen plooien op rafels, ontbrekende delen of opeenhopingen van mengsels die niet door harken kunnen worden verwijderd. Een beschadigd windwiel moet onmiddellijk buiten gebruik worden gesteld; het risico dat het apparaat halverwege de werking mislukt, is niet acceptabel in een professionele polijstomgeving.
- Correct bewaren: Bewaar ongebruikte windwielen in een koele, droge omgeving, uit de buurt van direct zonlicht, oplosmiddelen en vocht. Blootstelling aan vocht kan de lijmverbinding tussen het doek en de middenring van behandelde wielen verzwakken, waardoor de effectieve levensduur ervan wordt verkort.
Veelgestelde vragen over windwielen
Kan een windwiel een sisalwiel vervangen tijdens het polijsten?
In de meeste gevallen niet. Een hard behandeld (blauw of rood) windwiel kan licht tot middelmatig snijwerk aan op oppervlakken die zijn geschuurd tot korrel 320-400, maar het mist de structurele stijfheid en vezelschuring van een sisalwiel als het gaat om diepe krassen, zware stempels of lasnaadvoorbereiding. Voor oppervlakken die slechts kleine schuursporen of eerdere polijstlijnen vertonen, is een behandeld windwiel volledig geschikt als eerste stap gereedschap. Bij zwaar beschadigde ondergronden dient eerst een sisalwiel gebruikt te worden alvorens het windwiel te plaatsen.
Hoe lang gaat een windwiel mee bij productiegebruik?
De levensduur is afhankelijk van de bedrijfssnelheid, de toegepaste druk, de frequentie waarmee het mengsel wordt aangebracht en de zorgvuldigheid bij het onderhoud. Windwielen die regelmatig worden geharkt, binnen hun nominale snelheid worden bediend en met de juiste compoundbelasting worden gebruikt, zullen bij gelijkwaardige toepassingen doorgaans langer meegaan dan conventionele gestikte katoenen wielen, omdat de geplooide constructie de slijtage gelijkmatiger over het wielvlak verdeelt. Windwielen van flanelkwaliteit die worden gebruikt voor de eindafwerking bij lagere snelheden hebben doorgaans de langste levensduur van het assortiment.
Wat is het verschil tussen een windwiel en een gewone luchtwegverbetering?
Dit zijn dezelfde productcategorieën onder verschillende regionale naamgevingsconventies. In de Chinese productie- en exportcontext wordt het geplooide geventileerde polijstwiel gewoonlijk een windwiel (风轮/风叶轮) genoemd. In Noord-Amerikaanse en Europese professionele metaalbewerkingscontexten wordt hetzelfde product doorgaans een luchtwegpolijstmachine, luchtwegpolijstwiel, geventileerde buff of bias-luchtwegpolijstmachine genoemd. Het constructieve ontwerp en de functie zijn identiek.
Kunnen windwielen worden gebruikt op een handbediende haakse slijper?
Ja – het polijsten van randen met een windwiel gemonteerd op een haakse slijper is een veelgebruikte techniek, vooral voor het polijsten van aluminium wielen, carrosseriepanelen en grote platte metalen delen die niet naar een op een werkbank gemonteerde polijstmachine kunnen worden gebracht. Zorg ervoor dat de schijfdiameter geschikt is voor het toerental van de gebruikte haakse slijper, en gebruik een centrale verloopplaat en geschikte flenzen voor een veilige montage. Zorg voor een consistente hoek en vermijd dat u het wiel plat tegen het oppervlak drukt; de randcontacttechniek is van cruciaal belang voor het bereiken van gelijkmatige resultaten met een windwiel op een handgereedschap.
Conclusie: Waarom het windwiel de professionele keuze is voor spiegelafwerking
De combinatie van actieve ventilatie, veelzijdige behandelingskwaliteiten en consistente afgifte van verbindingen door het windwiel pakt de kernuitdagingen van hoogwaardige metaalafwerking aan: warmtebeheer, oppervlakte-uniformiteit en procesefficiëntie. Geen enkel ander type schijf bestrijkt een zo breed scala aan polijstfasen — van het eerste snedepolijsten op harde metalen tot en met de laatste spiegelafwerking op aluminium, roestvrij staal, messing en niet-metalen oppervlakken — met behoud van het koelere bedrijfsprofiel dat zowel het werkstuk als de operator beschermt.
Voor productiemanagers en inkoopprofessionals die polijstbenodigdheden aanschaffen, is de praktische aanbeveling om te investeren in een complete set windwielkwaliteiten – minimaal een hard behandelde kwaliteit voor snijden, een gemiddelde kwaliteit voor kleurontwikkeling en een flanelkwaliteit voor het uiteindelijke spiegelwerk – en om elke kwaliteit consistent te combineren met het juiste polijstmiddel voor de metalen die worden verwerkt. Consistentie in wielselectie, samenstellingscombinatie en bedrijfsparameters vormen de basis van een herhaalbaar, kwalitatief hoogstaand polijstresultaat.
Let bij het beoordelen van leveranciers van windwielen op een consistente laagdichtheid, geverifieerde kwaliteit van de middenring en betrouwbare behandelingshardheid in alle productiebatches. Het verschil tussen een goed vervaardigd windwiel en een ondermaats windwiel wordt zeer snel zichtbaar in de polijstresultaten – en de kosten van afgedankte of herwerkte onderdelen wegen ruimschoots op tegen de besparingen van goedkoop gereedschap. Voor B2B-kopers die op grote schaal inkopen, is het aanvragen van materiaalcertificeringen en het testen van monsterbatches voordat ze grote volumes inzetten, een standaardpraktijk en sterk aan te raden.