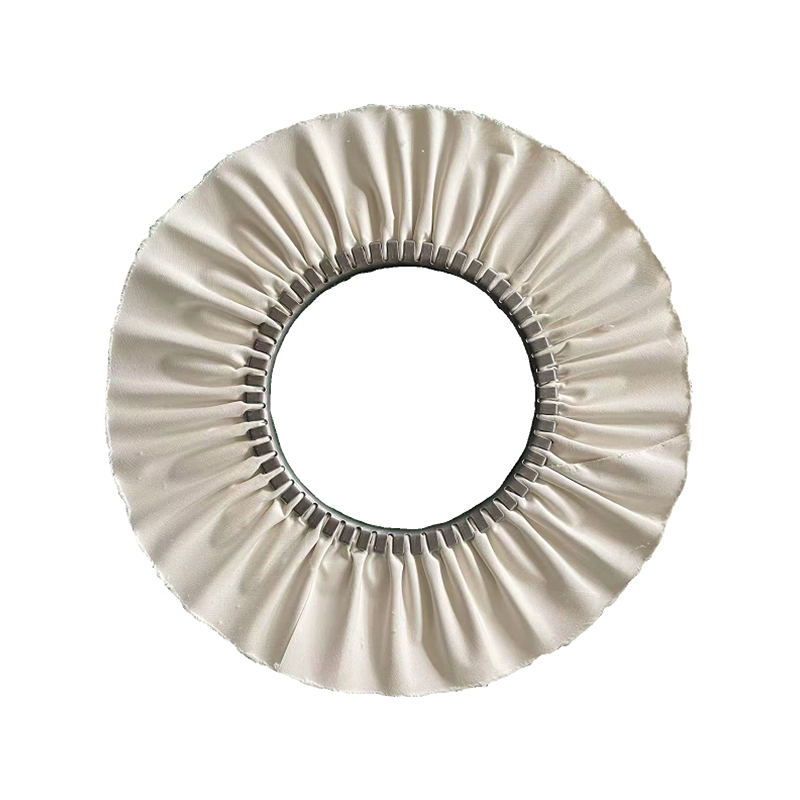
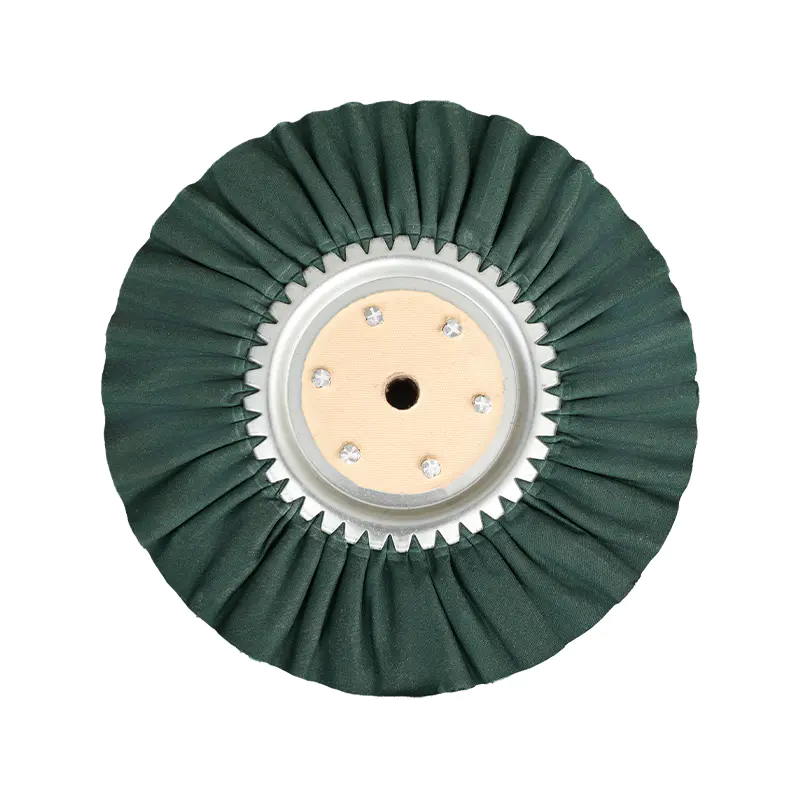
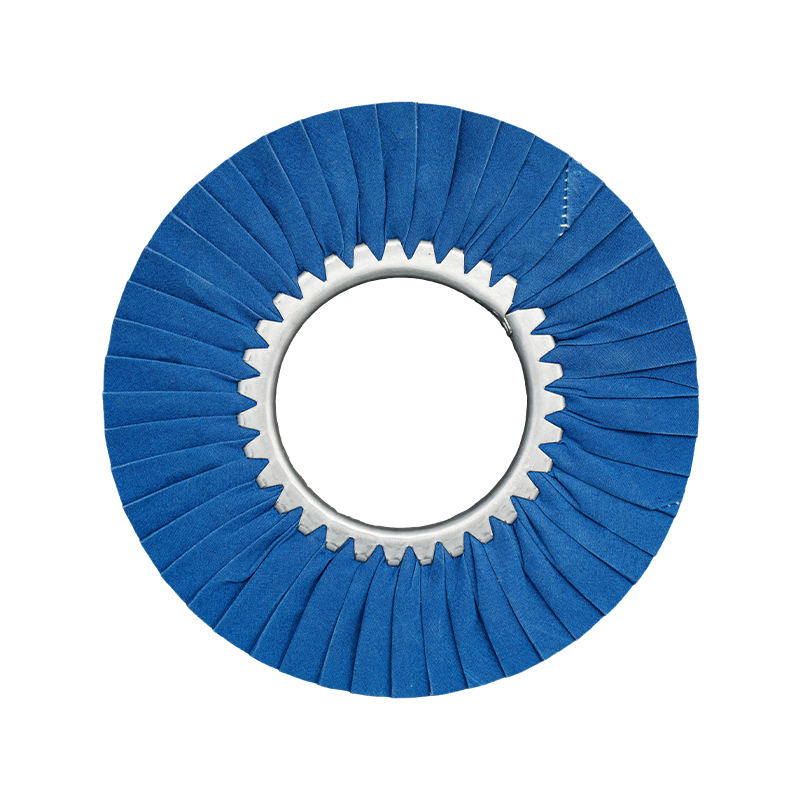
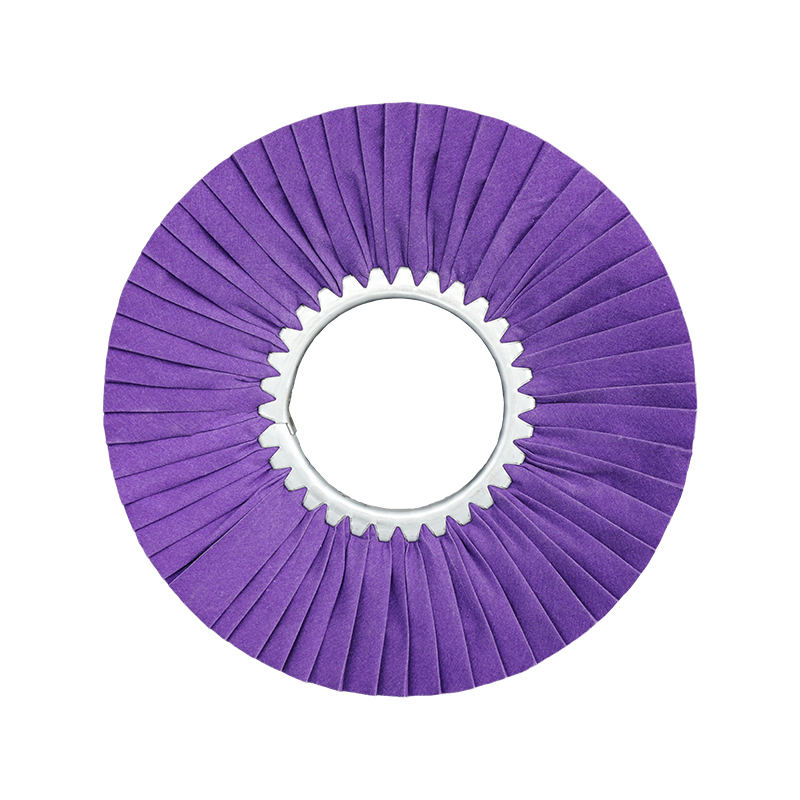
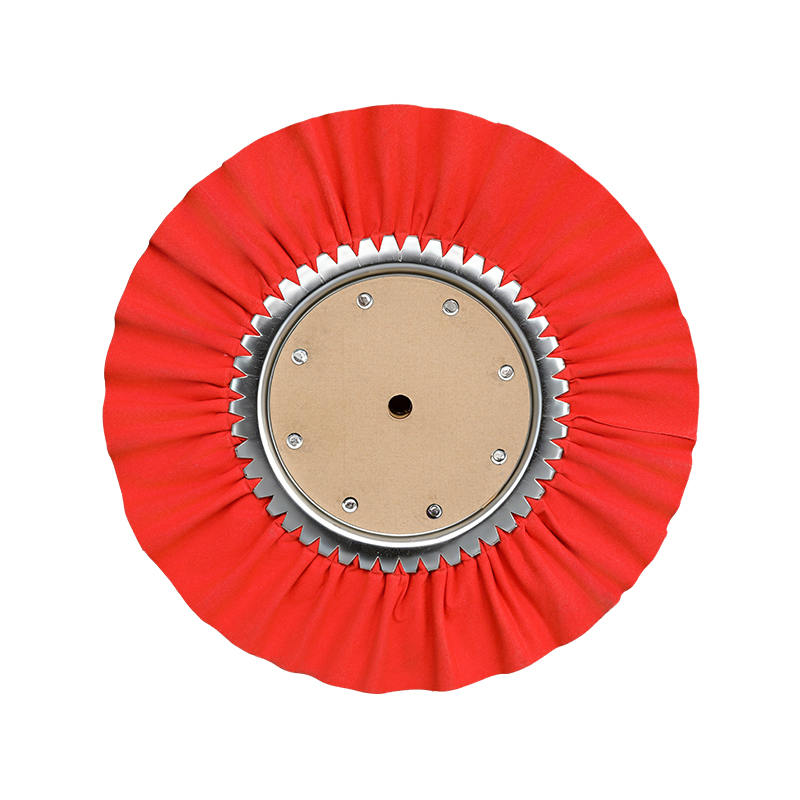
A sisal wiel – ook wel sisal-polijstwiel of sisal-buff genoemd – is een zwaar polijst- en snijgereedschap voornamelijk gebruikt om onvolkomenheden in het oppervlak weg te slijpen en metalen werkstukken voor te bereiden voor daaropvolgende afwerkingsfasen. In tegenstelling tot zachtere stoffen wielen die zijn ontworpen voor het uiteindelijke kleurpolijsten, levert een sisalwiel een agressieve snijactie die krassen, gereedschapssporen, matrijslijnen en onregelmatigheden in het oppervlak verwijdert die enere wielen eenvoudigweg niet kunnen aanpakken. Als u werkt met roestvrij staal, ijzer, staallegeringen of zelfs bepaalde zachte metalen zoals aluminium en messing, kan het begrijpen waarvoor een sisalwiel wordt gebruikt – en hoe u deze op de juiste manier gebruikt – de efficiëntie en kwaliteit van uw metaalafwerkingsproces dramatisch verbeteren.
Dit artikel behandelt alles wat u moet weten: de herkomst van het materiaal van sisalvezel, de constructie van sisal-polijstschijven, hun belangrijkste industriële toepassingen, hoe u de juiste schijf voor uw project selecteert, welke polijstmiddelen er het beste bij passen en hoe u ze onderhoudt voor een lange levensduur. Of u nu een professionele metaalbewerker bent, een exploitant van een fabricagewinkel of een inkoopspecialist die polijstbenodigdheden inkoopt, deze gids geeft u een complete, praktische basis.
Wat is sisalvezel en waarom wordt het gebruikt in polijstschijven?
Sisalvezel is afkomstig van de Agave-sisalana plant, een winterharde vetplant afkomstig uit Midden-Amerika en tegenwoordig op grote schaal gekweekt in Oost-Afrika, Brazilië en delen van Azië. De lange, zwaardvormige bladeren van de plant worden geoogst en mechanisch ontdopt om dunne, harde, cellulaire vezelstrengen te extraheren. Deze vezels behoren tot de sterkste natuurlijke plantaardige vezels die in de handel verkrijgbaar zijn. Daarom worden ze al eeuwenlang gebruikt voor de productie van touw, touw, balenperskoord en zware textielproducten.
Wanneer toegepast bij de productie van polijstschijven, brengt sisalvezel drie belangrijke eigenschappen met zich mee: structurele stijfheid , natuurlijke schuurkracht , en inherent vetabsorberend vermogen . Door de stijfheid van de sisalstrengen kan het wiel een stevige contactdruk behouden tegen een metalen oppervlak, waardoor de mechanische actie wordt gegenereerd die nodig is om verhoogde oppervlaktedefecten af te vlakken. De natuurlijke microtextuur van de vezel zelf draagt bij aan een mild schurend karakter, terwijl de porositeit van de vezel ervoor zorgt dat deze het polijstmiddel effectief kan absorberen en vasthouden - waardoor wordt verzekerd dat het snijmiddel tijdens de polijstcyclus gelijkmatig over het werkstuk wordt verdeeld.
Deze eigenschappen onderscheiden sisalschijven duidelijk van polijstschijven van katoen of mousseline, die zachter, flexibeler en beter geschikt zijn voor kleurpolijsten in een later stadium dan voor initiële materiaalverwijdering. Het begrijpen van dit onderscheid is essentieel bij het selecteren van het juiste gereedschap voor elke fase van een uit meerdere stappen bestaande workflow voor metaalafwerking.
Hoe wordt een sisal-polijstwiel gebouwd?
De constructie van een sisal wiel bepaalt rechtstreeks de snijaggressiviteit, flexibiliteit en algehele duurzaamheid. De meeste in de handel verkrijgbare sisal-polijstwielen zijn opgebouwd uit meerdere lagen - gewoonlijk 11 lagen - van geweven of schuin gesneden sisalweefsel, op elkaar gestapeld en op hun plaats gehouden door een spiraalvormig stikpatroon. Dit stiksel is van cruciaal belang: hoe dichter de rijen stiksels bij elkaar liggen, hoe stijver het wiel wordt, wat resulteert in een agressievere en nauwkeurigere snijactie. Standaard commerciële wielen zijn doorgaans voorzien van een steekscheiding van een kwart inch (ongeveer 6 mm), die een betrouwbare balans biedt tussen stijfheid en compoundbehoud.
Afhankelijk van de beoogde toepassing zijn er verschillende steekpatronen beschikbaar:
- Concentrische stiksels — cirkelvormige rijen die parallel lopen aan de buitenrand van het wiel en zorgen voor een uniforme stijfheid over het gehele slagvlak.
- Rechte spaakstiksels — radiale lijnen van het midden tot de rand, wat een iets flexibeler profiel biedt.
- Radiale boogstiksels — een gebogen spaakontwerp dat de spanning gelijkmatiger verdeelt en rafelen vermindert tijdens gebruik op hoge snelheid.
Veel sisalwielen bevatten ook een dunne buitenlaag van katoen of mousseline. Deze afdekking dient een praktisch doel: het voorkomt dat de ruwe sisalranden onbedoeld krassen maken op oppervlakken grenzend aan de polijstzone, waardoor operators dichter bij flenzen, randen en complexe geometrieën kunnen werken zonder onbedoelde sporen achter te laten.
Naast de constructie zijn sisalwielen vaak verkrijgbaar in twee behandelingstoestanden: onbehandeld (droog) and chemisch behandeld (ondergedompeld) . Behandelde wielen zijn geïmpregneerd met een verhardingsmiddel - vaak met een kleurcode om de behandelingsintensiteit aan te geven (blauw, oranje, roze, groen of rood, afhankelijk van het beoordelingssysteem van de fabrikant). De behandeling verhoogt de oppervlaktehardheid, verbetert de hechting van het mengsel, verlengt de levensduur van de schijf en versnelt de snijsnelheid. Voor veeleisende industriële toepassingen met hardere metalen en hoge productievolumes worden behandelde sisalwielen sterk aanbevolen boven hun onbehandelde tegenhangers.
Wat is een Sisal-wiel Gebruikt voor? Kern industriële toepassingen
De primaire functie van een sisalwiel is afgesneden polijsten — de eerste fase van een meerstaps polijstproces voor metaal, waarbij het doel het verwijderen van oppervlaktemateriaal is in plaats van de uiteindelijke glans. Dit maakt sisalwielen tot een essentieel hulpmiddel in fabricagewinkels, stempelfabrieken, gieterijen en elke productieomgeving waar metalen onderdelen worden verwerkt vóór het plateren, coaten of spiegelafwerken.
Specifieke oppervlaktedefecten waarvoor sisalwielen zijn ontworpen, zijn onder meer:
- Krassen tot korrel 400 — diepe schuurlijnen achtergelaten door slijpschijven, bandschuurmachines of grove schuurpads.
- Brancard spanningen — langwerpige spanningssporen op het oppervlak die zijn ontstaan tijdens dieptrek- of stempelbewerkingen.
- Sinaasappelschiltextuur — een ruw, hobbelig oppervlaktepatroon als gevolg van plaatvorming of een ongelijkmatige materiaalstroom.
- Lichte stempels — gereedschapafdrukken die op het werkstukoppervlak achterblijven tijdens smeden, stampen of extruderen.
- Machinegereedschapssporen en korrellijnen van slijpschijven — vooral voorkomend op gesmede of machinaal bewerkte onderdelen.
- Schuurbandlijnen — parallelle kraspatronen achtergelaten door bandslijpapparatuur tijdens eerdere verwerkingsfasen.
In veel productieomgevingen bieden sisal-polijstschijven een aanzienlijk workflowvoordeel. Omdat ze bieden zowel polijst- als snijactie tegelijkertijd kunnen ze de noodzaak van polijstschijfbewerkingen met een fijne korrel verminderen of geheel elimineren. Met name voor gerolvormde, getrokken en gestanste metalen kunnen sisalwielen het snijden en de initiële afwerking in één enkele doorgang voltooien, waardoor de cyclustijd en het aantal wielwisselingen op de productielijn worden verminderd.
Hardmetaaltoepassingen
Sisalwielen presteren het beste op harde metalen waar hun stijfheid en agressieve snijkarakter het meest gunstig zijn. Belangrijke toepassingsmetalen zijn onder meer:
- Roestvrij staal (alle gangbare kwaliteiten)
- Koolstofstaal en zacht staal
- Gietijzer en smeedijzer
- Nikkellegeringen en chroomlegeringen
- Onderdelen van gehard of warmtebehandeld staal
Toepassingen van zacht metaal
Met de juiste samenstellingskeuze en verminderde werkdruk kunnen sisalwielen ook worden gebruikt voor de eerste polijstfase op zachtere metalen, waaronder aluminium, messing, koper, zilver en goud. Operators moeten echter voorzichtig zijn: omdat sisalwielen aanzienlijk stijver zijn dan stoffen alternatieven, is dat ook zo niet geschikt voor de laatste kleurpolijstfase op zachte metalen , waarbij een fijner, flexibeler wiel nodig is om hoogglansresultaten te bereiken.
Sisalwiel versus andere polijstwieltypen: een praktische vergelijking
Het kiezen van de juiste polijstschijf voor elke fase van metaalafwerking vereist een duidelijk inzicht in hoe sisal zich verhoudt tot de alternatieven. De onderstaande tabel vat de belangrijkste verschillen samen:
| Wieltype | Materiaal | Stijfheid | Primaire fase | Beste voor |
|---|---|---|---|---|
| Sisal-wiel | Sisalvezel (natuurlijke agave) | Hoog | Inkorten/aanvankelijk polijsten | Roestvrij staal, ijzer, harde legeringen |
| Spiraal genaaid katoen | Katoenen mousseline | Middelmatig | Tussentijds knippen en gladmaken | Staal, aluminium, messing |
| Los gevouwen katoen | Zacht katoen | Laag | Laatste kleurpolijsten | Alle metalen, uiteindelijke spiegelafwerking |
| Luchtwegen / geventileerd | Katoen met luchtkanalen | Middelmatig-High | Randpolijsten van grote panelen | Uitgebreide runs op grote vlakke oppervlakken |
| Sisal-katoenmix | Katoenen hoes met sisalkern | Middelmatig-High | Gecombineerde snit en voorlopige afwerking | Stempelen voorafgaand aan het plateren |
Bij een typische meerfasige polijstprocedure voor roestvrij staal, bijvoorbeeld het voorbereiden van keukenapparatuur, architectonische hardware of industriële pijpfittingen voor een spiegelafwerking, begint de workflow gewoonlijk met een sisalwiel geladen met zwart amarilmengsel om krassen en slijplijnen te verwijderen, gaat het verder naar een spiraalvormig genaaid katoenen wiel met witte compound voor tussentijds gladmaken, en eindigt met een losgevouwen katoenen wiel geladen met groene rouge of witte compound voor de uiteindelijke kleur en glans. Het overslaan van de sisal-cutdown-fase betekent vaak dat resterende oppervlaktedefecten opnieuw verschijnen door daaropvolgende afwerkingslagen , waardoor het hele proces minder efficiënt wordt.
Het juiste polijstmiddel kiezen voor a Sisal-wiel
Een sisalwiel zonder het juiste polijstmiddel levert slechts een fractie van zijn potentieel op. De verbinding fungeert als het actieve snijmiddel, terwijl het sisalwiel voor de mechanische kracht en het distributiemedium zorgt. Het correct koppelen ervan is essentieel voor consistente, herhaalbare resultaten.
Black Emery-compound
Black Emery (ook wel zwarte magie genoemd) compound is de standaardcombinatie voor sisalwielen op harde metalen. Het bevat fijne schuurdeeltjes, gesuspendeerd in een vetbinder, waardoor een snelle snijwerking ontstaat die krassen, oxidatie en diepe oppervlaktesporen van roestvrij staal en ijzer efficiënt verwijdert. Bij gebruik van zwarte amaril met een sisalschijf moet het mengsel ongeveer elke 30 tot 60 seconden bij continu gebruik opnieuw op de roterende schijf worden aangebracht om consistente snijprestaties te behouden.
Grijze samenstelling
Grijze compound is een andere goede keuze voor hardmetaalbewerking op sisalwielen, vooral wanneer de machinist iets minder agressieve actie nodig heeft dan zwart amaril – bijvoorbeeld bij het werken aan lichtere krassen op het oppervlak of dunner staal waarbij de materiaalverwijdering zorgvuldiger moet worden gecontroleerd.
Bruine Tripoli-verbinding
Voor sisalwieltoepassingen op zachte metalen zoals aluminium, messing en koper is bruine tripoli-compound de aanbevolen keuze. De fijnere schuurkwaliteit van Tripoli is geschikter voor deze materialen, waardoor het risico op overmatige materiaalverwijdering of oppervlaktegutsen wordt verminderd, terwijl er toch voldoende snijwerking wordt geboden om lichte onvolkomenheden te egaliseren.
Eén belangrijke oefening: wijd elk sisalwiel aan een enkel type compound . Kruisbesmettelijke wielen met verschillende samenstellingen kunnen inconsistente slijtage veroorzaken en onverwachte sporen achterlaten op uw werkstuk. Het markeren van elk wiel met de aangewezen samenstelling met behulp van een permanente marker is een eenvoudige maar zeer effectieve winkeldiscipline.
Hoe u de juiste maat en specificatie van het sisalwiel selecteert
Bij het selecteren van het juiste sisalwiel voor uw toepassing moet u verschillende onderling afhankelijke factoren evalueren. Als u dit vanaf het begin goed doet, voorkomt u slechte oppervlakteresultaten, overmatige wielslijtage en mogelijke veiligheidsproblemen tijdens het gebruik.
- Wieldiameter: Gangbare in de handel verkrijgbare maten variëren van 2 inch tot 20 inch in diameter. Kleinere wielen (6–8 inch) zijn geschikt voor bankslijpmachines en bankpolijstmachines voor precisiewerk of werk met kleine onderdelen. Grotere wielen (10-20 inch) worden op industriële polijstmachines gemonteerd en worden gebruikt voor de verwerking met hoge doorvoer van grotere werkstukken zoals staven, buizen, fittingen en plaatwerkpanelen.
- Grootte asgat: Controleer altijd of het asgat van het wiel overeenkomt met de asdiameter van uw machine. Standaardformaten zijn 1/2 inch, 5/8 inch en 3/4 inch. Een niet-passende aspassing kan gevaarlijk wiebelen van de wielen tijdens het gebruik veroorzaken.
- Aantal lagen en dikte: Standaard sisalwielen zijn 11-laags met een oppervlaktedikte van ongeveer 1/2 inch (12,5 mm) per sectie. Voor toepassingen die een breder oppervlak vereisen, kunnen afzonderlijke secties op de as worden samengevoegd om de gewenste totale breedte te bereiken.
- Maximale RPM-waarde: Werk altijd binnen de nominale maximumsnelheid van het wiel. Een sisal-buff van 6 inch heeft bijvoorbeeld doorgaans een vermogen tot 2.700 tpm, terwijl een 8-inch versie een vermogen tot 3.200 tpm kan hebben. Als deze limieten worden overschreden, kan het wiel bij hoge snelheid delamineren of desintegreren - een ernstig veiligheidsrisico.
- Behandelingsniveau: Voor agressieve reductie van harde metalen in productieomgevingen kiest u voor een harddipbehandeld sisalwiel. Voor lichter voorpolijsten op zachtere metalen of kleinere batches kan een onbehandelde (droge) sisalschijf voldoende zijn.
- Volledige schijf versus bias-sectie: Sisalwielen met volledige schijf (gemaakt van volledige cirkelvormige lagen) zorgen voor een harder, agressiever slagvlak dat geschikt is voor zwaar maaiwerk. Bias gesneden sectiewielen – opgebouwd uit stroken sisal gewikkeld op een centrale naaf – bieden een grotere flexibiliteit en een zachtere snede, waardoor ze de voorkeur verdienen voor werkstukken met contouren of complexe profielen.
Bedrijfsveiligheid en beste praktijken voor gebruik van sisalwielen
Sisal-polijstschijven werken op hoge snelheden en genereren aanzienlijke wrijvingswarmte. Het volgen van de juiste veiligheids- en operationele procedures beschermt zowel de operator als de kwaliteit van het voltooide werkstuk.
- Draag geschikte PBM: Tijdens het polijsten moeten te allen tijde een veiligheidsbril of een gelaatsscherm, zware werkhandschoenen en een stofmasker of gasmasker worden gedragen. Polijstmiddeldeeltjes en sisalvezelstof komen tijdens het gebruik in de lucht terecht.
- Kleed het wiel aan voor het eerste gebruik: Nieuwe sisalwielen – vooral behandelde varianten – moeten voor het eerste gebruik worden geharkt of met een wielhark worden aangeharkt. Dit opent de vezels, verwijdert los materiaal en zorgt ervoor dat de wielbelasting vanaf het eerste contact gelijkmatig wordt belast.
- Regelmatig harken tussen gebruik door: Na langdurig gebruik bouwt het mengsel zich op, verhardt en verglanst het wielvlak. Regelmatig harken verwijdert de uitgeharde compoundresten en herstelt de snijefficiëntie van de schijf. Het negeren van deze stap is een van de meest voorkomende redenen waarom operators inconsistente polijstresultaten ervaren.
- Compound met tussenpozen aanbrengen: Zoals hierboven vermeld, dient u tijdens continu gebruik elke 30 tot 60 seconden opnieuw compound op het wiel aan te brengen. Laat het wiel draaien voordat u het tegen het werkstuk drukt om een gelijkmatige verdeling van het mengsel te garanderen.
- Overschrijd nooit het nominale toerental van het wiel: Controleer vóór montage altijd de machinesnelheid ten opzichte van de maximale werksnelheid van het wiel. Gebruik een zelfcentrerende veiligheidsflenzenset voor sisalwielen in luchtwegstijl om delaminatie te voorkomen.
- Wielen op de juiste manier opbergen: Bewaar ongebruikte sisalwielen in een koele, droge omgeving, uit de buurt van direct zonlicht en vocht. Langdurige blootstelling aan vocht kan de sisalvezels verzwakken en ervoor zorgen dat behandelde wielen na verloop van tijd hun impregnatiehardheid verliezen.
Typische industrieën en producten waar sisalwielen vaak worden gebruikt
Sisal-polijstschijven zijn te vinden in een breed scala van industrieën, waar metalen oppervlakken vooraf moeten worden gepolijst voordat ze worden geplateerd, gecoat, geanodiseerd of voor de eindinspectie. Het volgende overzicht belicht de meest voorkomende industriële contexten:
Roestvrij stalen fabricage
Keukenapparatuur, voedselverwerkende machines, horecabeslag, leuningen en architectonische accessoires vereisen allemaal een hoogwaardige oppervlakteafwerking. Sisalschijven worden routinematig gebruikt als de eerste polijststap na het slijpen of lassen, waarbij lasnaadsporen, aanslag en schuurlijnen worden verwijderd voordat het werkstuk door de tussen- en eindafwerkingsfasen gaat.
Auto-onderdelen en accessoires
Verchroomde en vernikkelde auto-onderdelen – inclusief sierdelen, wieldoppen, uitlaatuiteinden en motorbeugels – vereisen een grondige voorbereiding van het oppervlak voordat ze worden gegalvaniseerd. Sisal-wielen verwijderen stempelmarkeringen, gereedschapslijnen en stempelonvolkomenheden van ferro- en non-ferro-plano's, waardoor het basismetaaloppervlak schoon en uniform genoeg is voor hechting van de plaat.
Hardware en bevestigingsmiddelen
Bouten, moeren, handgrepen, scharnieren, sloten en andere precisie-hardwarecomponenten worden tijdens het afwerken vaak gepolijst met sisalwielen. Het vermogen van de schijf om kleine, onregelmatige geometrieën aan te kunnen – vooral wanneer deze wordt gebruikt in gecombineerde configuraties op geautomatiseerde polijstlijnen – maakt hem zeer geschikt voor de productie van hardware in grote volumes.
Industriële pijp- en buisafwerking
Roestvrijstalen buizen en pijpen die worden gebruikt in de farmaceutische, zuivel- en chemische verwerkende industrie moeten voldoen aan strenge normen voor oppervlakteafwerking. Sisalwielen worden gebruikt om longitudinale slijplijnen en walssporen te verwijderen voordat het buisoppervlak de gespecificeerde Ra-waarde (oppervlakteruwheid) bereikt, vereist door industrienormen.
Sieraden en decoratief metaalwerk
Bij de productie van edelmetalen en kostuumjuwelen worden sisalwielen met een kleinere diameter gebruikt om gereedschapssporen en oppervlaktekrassen van gegoten, gestempelde of gefabriceerde stukken te verwijderen voordat het laatste rouge-polijsten wordt aangebracht. Voor zilver en goud, onbehandelde sisalwielen gecombineerd met tripoli-compound zorgen voor een gecontroleerde snede die het zachtere basismetaal niet overdreven belast.
Hoe u de beste resultaten uit uw sisalwiel kunt halen: een stapsgewijze workflow
Voor operators die nieuw zijn bij het polijsten van sisal of die een bestaand proces willen optimaliseren, biedt de volgende stapsgewijze workflow een betrouwbaar raamwerk voor consistente resultaten op hardmetalen werkstukken:
- Oppervlaktevoorbereiding: Als het werkstuk diepe krassen of slijpsporen vertoont, schuur dan geleidelijk van korrel 120 tot korrel 220 en tot korrel 320–400 voordat u het sisalwiel plaatst. De sisal-cutdown-fase werkt het meest efficiënt wanneer de inkomende krasdiepte beheersbaar is.
- Monteer en inspecteer het wiel: Controleer of de as goed past, controleer of het wiel stevig is gemonteerd met de juiste flenzen en controleer het wielvlak op eventuele schade of ongelijkmatige slijtage voordat u de machine inschakelt.
- Kleed of hark het wiel: Breng een wielhark aan op het oppervlak van het draaiende wiel gedurende enkele seconden voordat u het mengsel laadt, vooral op nieuwe of eerder gebruikte wielen.
- Belastingssamenstelling: Terwijl het wiel draait, drukt u de juiste compoundstaaf (zwart amaril voor harde metalen) gedurende twee tot drie seconden stevig tegen het wieloppervlak om een gelijkmatige laag aan te brengen.
- Polijst het werkstuk: Breng het werkstuk met een constante, consistente druk aan op het onderste kwadrant van het oppervlak van het draaiende wiel. Beweeg het onderdeel in lange, overlappende bewegingen over het wielvlak. Blijf niet op één plek wonen, omdat geconcentreerde hitte het metalen oppervlak kan verkleuren of kromtrekken.
- Breng het mengsel regelmatig opnieuw aan: Verwijder elke 30 tot 60 seconden het werkstuk kort en laad het mengsel opnieuw om de snijefficiëntie te behouden.
- Inspecteer en ga door naar de volgende fase: Zodra alle onvolkomenheden in het doel zijn verwijderd en het oppervlak een uniforme satijnen textuur vertoont, reinigt u het werkstuk met een oplosmiddeldoekje en gaat u door naar de volgende wielfase (meestal een spiraalvormig genaaid katoenen wiel met witte of grijze samenstelling).
Het volgen van deze systematische aanpak zorgt ervoor dat elke volgende polijstfase correct voortbouwt op de fundering die door het sisalwiel is gelegd, waardoor uiteindelijk een schoner, sneller en kosteneffectiever pad naar de uiteindelijke oppervlakteafwerking ontstaat.
Veelgestelde vragen over sisalwielen
Kan een sisalwiel op hout of kunststof worden gebruikt?
Sisalwielen zijn ontworpen en geoptimaliseerd voor metalen oppervlakken en worden niet aanbevolen voor hout of de meeste kunststoffen. Hun agressieve snijwerking en de hitte die wordt gegenereerd tijdens het werken op hoge snelheid kunnen hout verschroeien of thermoplastische oppervlakken smelten of vervormen. Voor het afwerken van hout of kunststof zijn zachtere stoffen wielen of speciaal gemaakte polijstpads geschikter.
Hoe lang gaat een sisal-polijstschijf mee?
De levensduur is sterk afhankelijk van de bedrijfssnelheid, de toegepaste druk, het materiaal dat wordt gepolijst en de onderhoudsfrequentie. Behandelde sisalwielen die regelmatig worden geharkt en binnen hun nominale snelheid worden gebruikt, gaan over het algemeen aanzienlijk langer mee dan onbehandelde wielen. Sisalwielen met volledige schijf bieden ook een economisch voordeel omdat ze tot aan het asgat kunnen worden gebruikt voordat vervanging nodig is, waardoor het materiaalgebruik wordt gemaximaliseerd.
Moet ik een sisalwiel of een schuurschijf gebruiken om te kappen?
Schuurlamelschijven zijn beter geschikt voor zware verspaning op onregelmatige oppervlakken, terwijl sisal-polijstschijven uitblinken in de tussenliggende snijfase: ze vervagen krassen en vlekken op het oppervlak na het eerste slijpen en vóór het uiteindelijke polijsten. Voor werkstukken die een gecontroleerde, gelijkmatige oppervlaktevoorbereiding over een uniform vlak vereisen, zal een sisalwiel geladen met amarilmengsel over het algemeen consistentere resultaten opleveren dan een lamellenwiel in gelijkwaardige fasen van het proces.
Is een behandeld sisalwiel altijd beter dan een onbehandeld exemplaar?
Niet noodzakelijkerwijs: het hangt af van de toepassing. Hardbehandelde sisalwielen zorgen voor sneller snijden en een langere levensduur voor industrieel gebruik met grote volumes op harde metalen. Voor lichtere toepassingen, batchwerk of het eerste polijsten op zachte metalen kan een onbehandelde (droge) sisalschijf echter een beter controleerbaar resultaat opleveren met minder risico op oversnijden. De sleutel is om het behandelingsniveau af te stemmen op de hardheid van het materiaal en de diepte van de oppervlaktedefecten die worden aangepakt.
Conclusie: waarom het sisalwiel onmisbaar blijft bij de metaalafwerking
Ondanks de voortdurende vooruitgang van geautomatiseerde slijp- en robotpolijstsystemen, blijft de sisal-polijstschijf een fundamenteel hulpmiddel bij de afwerking van metalen oppervlakken, omdat geen enkel ander verbruiksartikel het niveau van snijagressie, de duurzaamheid van natuurlijke vezels en het vermogen om verbindingen vast te houden in één enkel, kosteneffectief pakket combineert. Zijn rol als eerste fase van een meerstaps polijstproces is onvervangbaar — het bepaalt de basislijn voor de oppervlaktekwaliteit waarop elke volgende fase voortbouwt.
Voor inkoopprofessionals, winkelsupervisors en metaalbewerkers is de praktische boodschap eenvoudig: investeer in hoogwaardige sisalwielen die op de juiste manier zijn gespecificeerd voor uw metalen en machines, combineer ze met de juiste polijstmiddelen, onderhoud ze door ze regelmatig te harken en gebruik ze binnen hun nominale parameters. Als u dit wel doet, worden de totale kosten voor polijstverbruiksartikelen verlaagd, wordt de consistentie van de oppervlakteafwerking verbeterd en worden de totale cyclustijden van uw productielijn verkort.
Wanneer u sisal-polijstschijven aanschaft voor industriële toepassingen of toepassingen met grote volumes, moet u op zoek gaan naar leveranciers die een compleet scala aan specificaties bieden – van onbehandelde droogschijven voor licht werk tot hardondergedompelde varianten voor veeleisende roestvrijstalen en ijzertoepassingen – en die een consistente productkwaliteit kunnen leveren voor alle productiebatches. Consistente vezeldichtheid, uniforme stikkwaliteit en betrouwbare behandelingshardheid zijn de factoren die een productief sisalwiel onderscheiden van een wiel dat meer problemen veroorzaakt dan oplost.